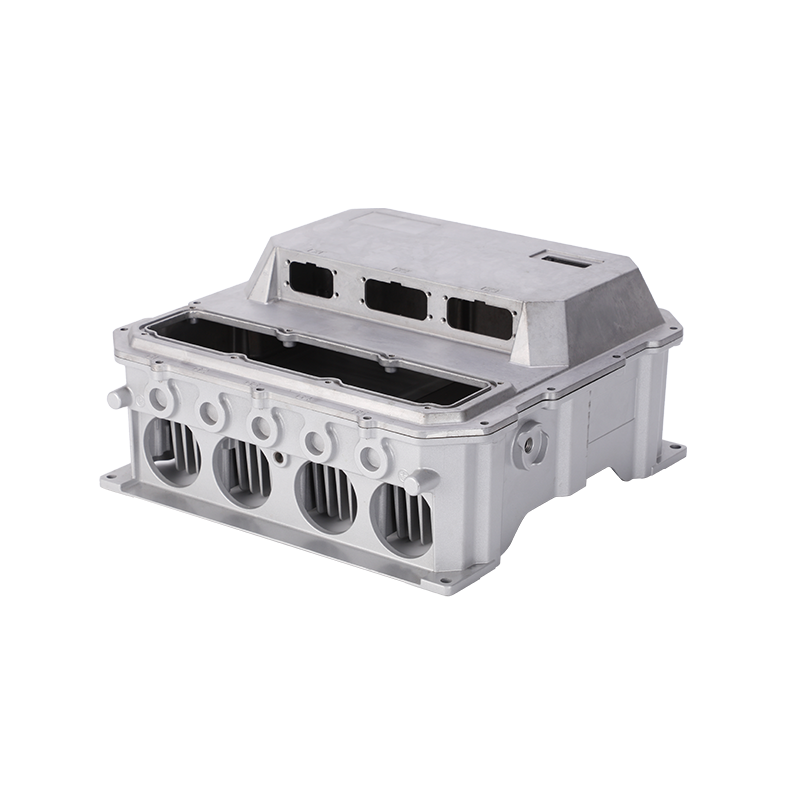
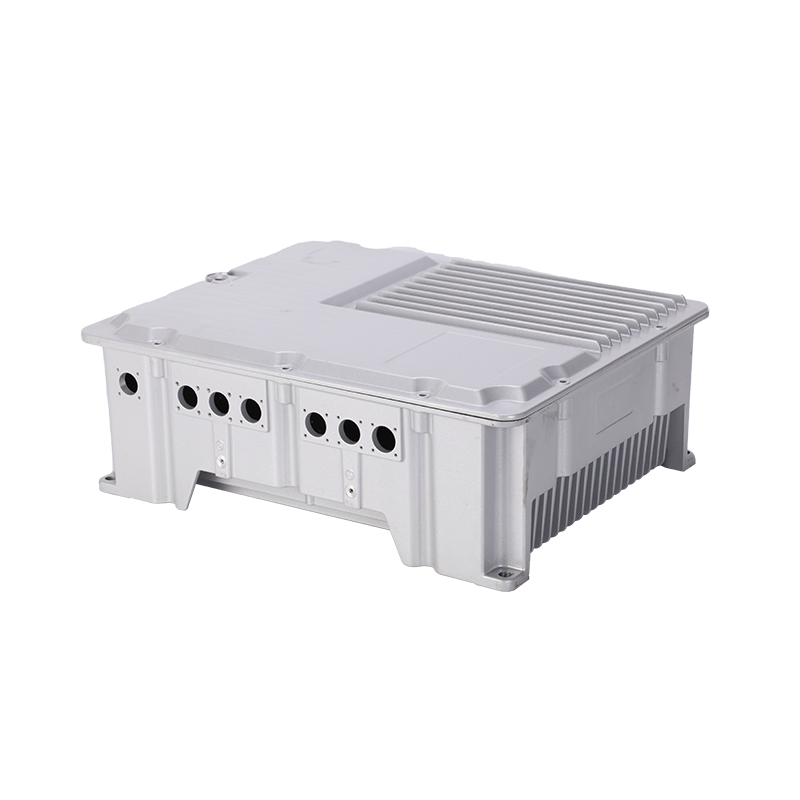
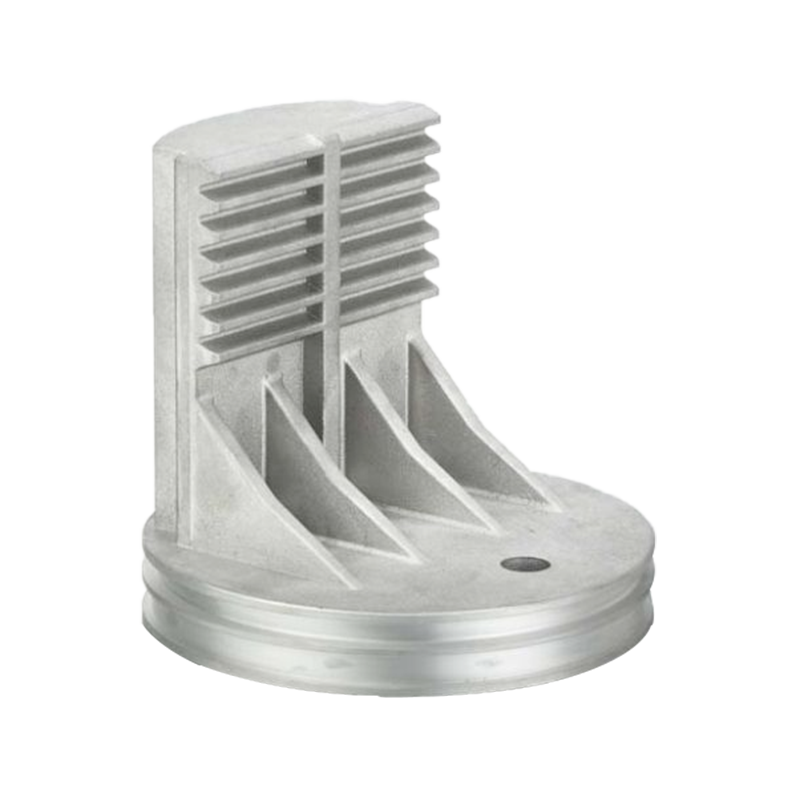
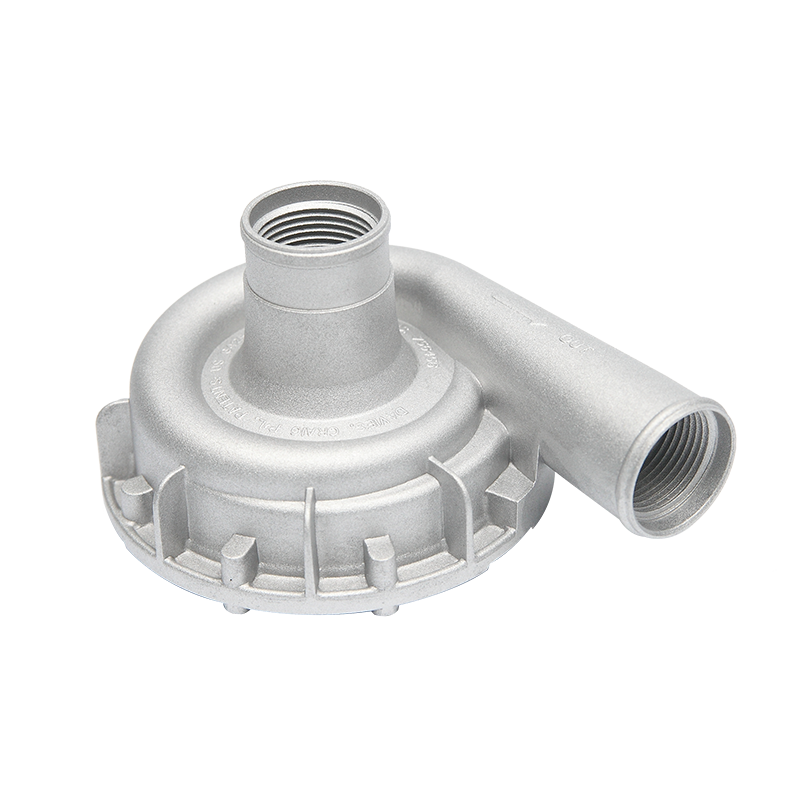
Två köpare skickar samma växellådshusritning till två pressgjutningsleverantörer och får tillbaka offerter som specificerar olika legeringar: en A380, den andra ADC12. Båda delarna klarar alla mekaniska och läckagetest. Den vanliga situationen pekar direkt på svaret som de flesta inköpsteam behöver: A380 och ADC12 är nästan likvärdiga, generella arbetshästlegeringar för högtrycksgjutning, med ADC12 gynnad för tunn och intrikat geometri, medan A360 är specialistvalet när korrosionsbeständighet, trycktäthet är viktigare än maximal vätskefinish. Jämförelsen nedan går igenom sammansättning, egenskaper, gjutningsbeteende, ytbehandling och applikationsmatchning, så att legeringen som nämns på din nästa ritning kan justeras rad för rad istället för att kopieras från det senaste projektet.
Alla tre är kiselrika gjutlegeringar konstruerade för högtrycksgjutning, där smält metall sprutas in i en stålform inom millisekunder. De skiljer sig först i de standarder som definierar dem.
Tänk på en sak innan du jämför siffror: dessa kompositioner är designade för injektion i stålformar under högt tryck, inte för gravitation eller sandgjutning, där olika legeringsfamiljer och olika defektrisker gäller.
Hela A380 vs ADC12 vs A360 debatten kommer ner till två element: kisel och koppar. Resten av kemin följer av dem.
| Element | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Kisel | 7,5–9,5 % | 9,6–12,0 % | 9,0–10,0 % |
| Koppar | 3,0–4,0 % | 1,5–3,5 % | ≤0,6 % |
| Järn | ≤1,3 % | ≤1,3 % | ≤1,3 % |
| Zink | ≤3,0 % | ≤1,0 % | ≤0,5 % |
| Magnesium | ≤0,10 % | ≤0,3 % | ≤0,05 % |
| Mangan | ≤0,50 % | ≤0,5 % | ≤0,35 % |
Kisel sänker smältpunkten och skärper flytbarheten, vilket är anledningen till att varje pressgjutlegering är byggd runt den. Koppar höjer styrkan och hårdheten och hjälper bearbetbarheten, men den påskyndar också korrosion och förstör dekorativ anodisering. A360:s koppartak nära noll är den enskilt största skillnaden mellan de tre kvaliteterna, medan ADC12:s kisel - som kan nå 12 % - förklarar dess rykte för att fylla tunna ribbor och fina detaljer.
Kisel (typiskt mellanklass) Koppar (max spec.)
Kisel visas i mitten av dess specifikationsområde; koppar vid dess specifikation maximum.
Typisk mellanklasskomposition av ADC12 (JIS H5302); bekräftad kemi följer alltid bruksintyget.
På ett datablad ser de tre legeringarna ut som nära kusiner. I produktion och drift förvärras de små skillnaderna.
| Egendom | A380 | ADC12 | A360 |
|---|---|---|---|
| Draghållfasthet | ≈330 MPa | ≈310 MPa | ≈320 MPa |
| Sträckstyrka | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Förlängning | ≈3,5 % | ≈3,5 % | 3,5–5 % |
| Hårdhet (Brinell) | ≈80 | ≈85 | 75–85 |
| Densitet | 2,74 g/cm³ | ≈2,70 g/cm³ | 2,63 g/cm³ |
| Solidus–liquidus sortiment | 538–593°C | 520–580°C | 557–596°C |
| Värmeledningsförmåga | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
Två figurer förtjänar uppmärksamhet. A360 är cirka 4 % lättare än A380 och leder värme märkbart bättre, en genuin fördel för LED-kylflänsar och motorhus. Dess stelningsintervall är också det smalaste av de tre, vilket stöder läcktäta gjutgods, medan ADC12:s lägre smältstart underlättar fyllningen av svåra sektioner.
Stelningsintervall i °C: ADC12 smälter och flyter vid de lägsta temperaturerna; A360 fryser över det smalaste intervallet.
Kompositionen spelar bara roll när den når tärningen. I den dagliga castingen beter sig de tre betygen så här:
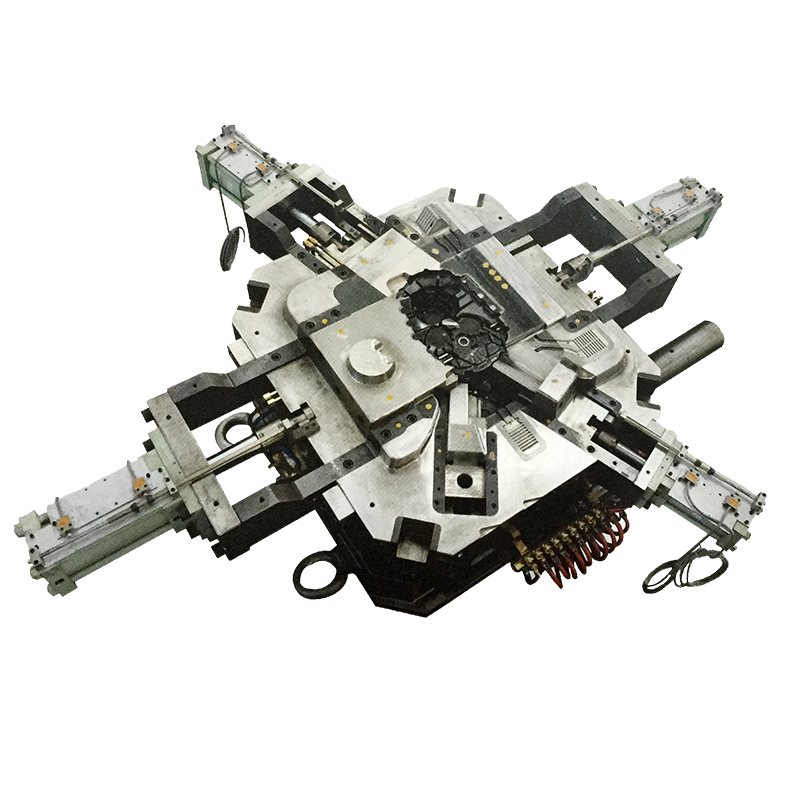
Alla tre är slipande för verktyg. Högt kisel påskyndar slitaget på stansar och bearbetningsskär, och kopparn i A380 ökar risken för lödning. Noggrann formgjutningsformdesign och ett disciplinerat formunderhållsschema är vad som håller ett långvarigt verktyg stabilt genom hundratusentals skott.
Porositet är inneboende i högtryckspressgjutning för alla tre legeringarna. För delar som måste hålla ett läckagetest - oljetråg, ventilhus, batterihus - kom överens om impregnerings- och testkriterier med din leverantör innan verktyget startar, inte efter den första avvisade leveransen.
Det är här som A360 skiljer sig åt. Dekorativ anodisering beror på låg kopparhalt: A380 med 3,0–4,0 % koppar och ADC12 med upp till 3,5 % tenderar att anodiseras till grå, fläckiga, inkonsekventa filmer, medan A360:s 0,6 % tak ger en mycket mer enhetlig, lättare finish. Anodiserade komponenter såsom kolvar gjuts därför vanligtvis i lågkopparkemi.
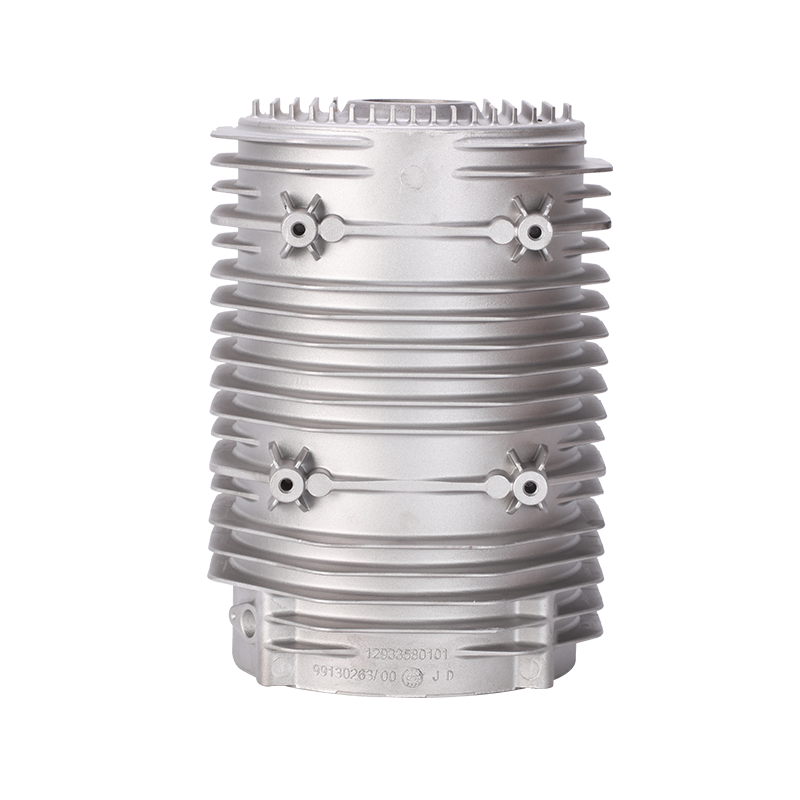
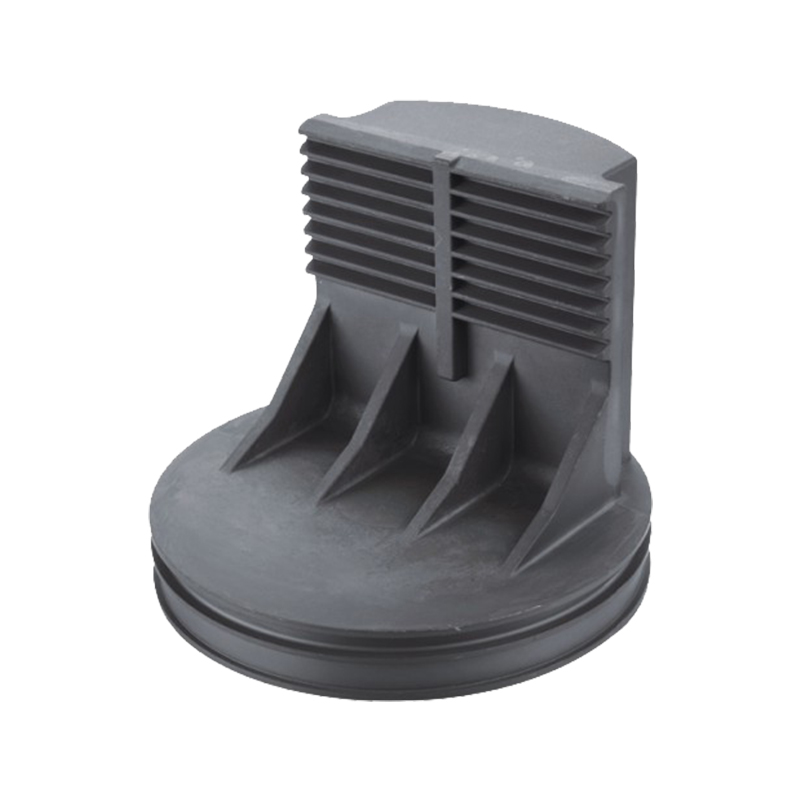 Anodiserad aluminium pressgjutningskolvar Tillverkade av aluminiumlegering med låg kopparhalt som A360, dessa formgjutna kolvar har en enhetlig anodiserad finish och erbjuder god värmeledningsförmåga och värmeavledning för motorer och industriella kompressorer, och anodisering är den relevanta efterbehandlingsvägen för lågkopparkemi. Visa produkt →
För pulverlackerade delar lossnar valet avsevärt. Alla tre kvaliteter accepterar kromatomvandling plus pulverlackering på ett tillförlitligt sätt, vilket är anledningen till att de flesta industrihus, ändstycken och maskindelar är färdigbehandlade på detta sätt oavsett om smältan var A380, ADC12 eller A360.
En fungerande urvalssekvens för en ny del ser ut så här:
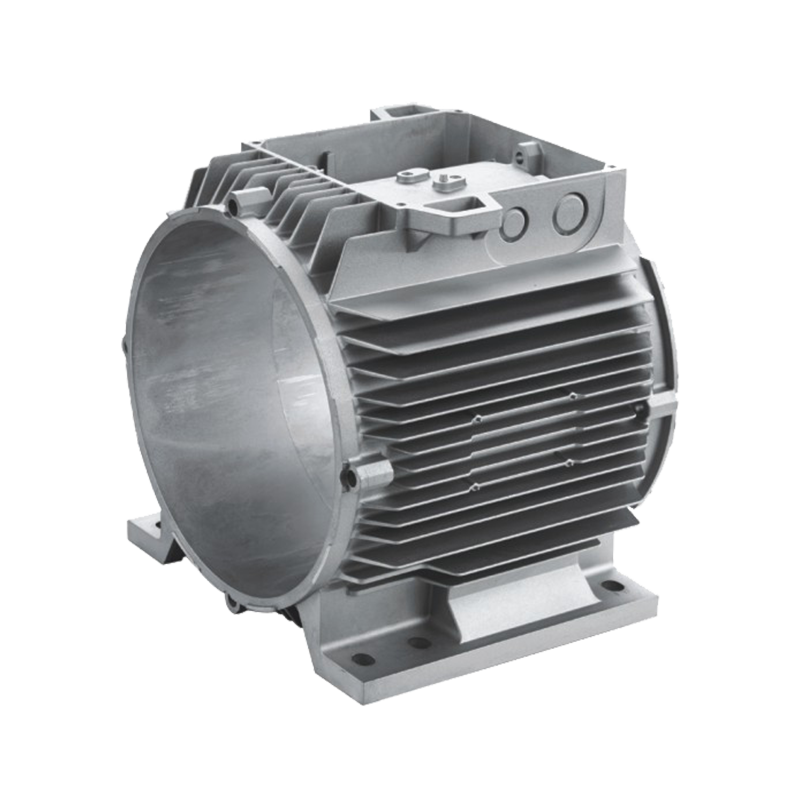
Två exempel från vårt eget produktionsgolv: reglerventiler som hanterar flytande media gjuts i lågkopparkemi och ytbehandlas med pulverlackering för korrosionsskydd, medan oljetråg med maskinbearbetade tätningsytor är specificerade för trycktäthet framför allt.
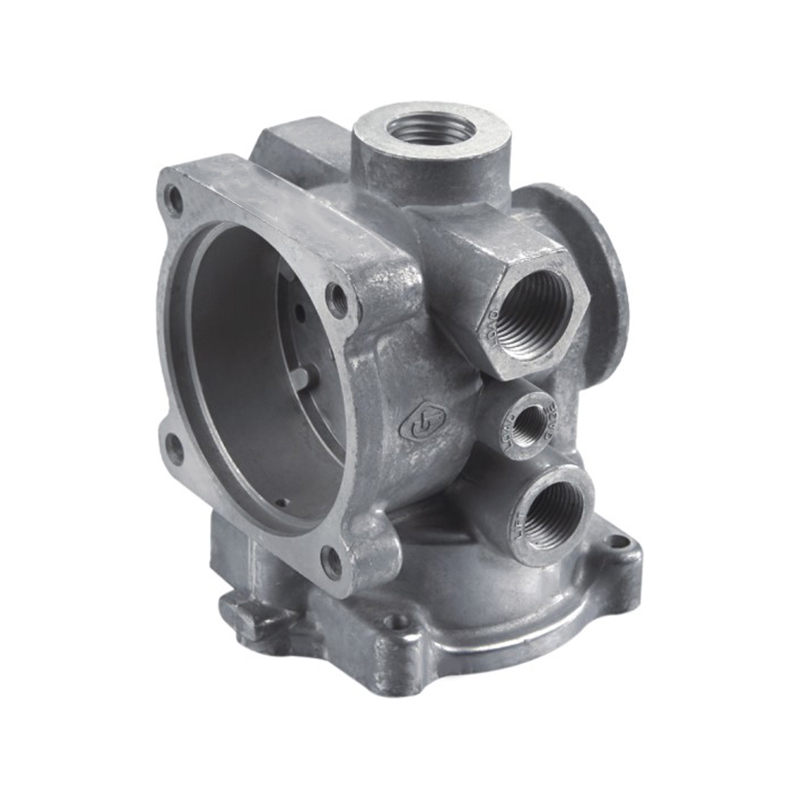 Maskinbearbetad pressgjutningskontrollventil i aluminium med pulverbeläggning Gjutna i en lågkopparlegering och färdiga med pulverlackering för korrosionsskydd, reglerar dessa reglerventiler flöde, tryck och riktning i vätskesystem, vilket illustrerar hur pulverlackerade hus fungerar tillförlitligt oavsett vilken gjutkvalitet som används. Visa produkt →
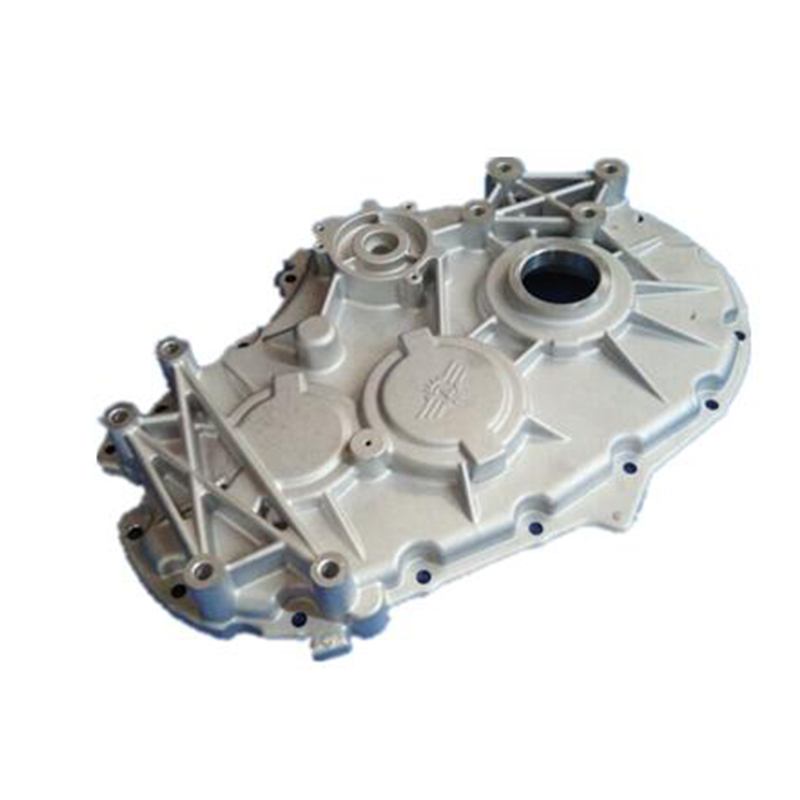 Förseglad oljetråg i formgjuten aluminium för fordon Med maskinbearbetade tätningsytor och strikt kontrollerad porositet genom formdesign, processkontroll och röntgentestning, prioriterar dessa oljetråg trycktäthet framför allt, ett vanligt krav när man ersätter kvaliteter som ADC12 och A380. Visa produkt →
Nej. De fyller samma roll och ersätts ofta, men deras kemi skiljer sig åt: ADC12 kör 9,6–12,0 % kisel och 1,5–3,5 % koppar mot A380:s 7,5–9,5 % och 3,0–4,0 %. Ersättning är rutin i praktiken, men det bör dokumenteras på ritningen eller godkännas genom första artikelbesiktning snarare än antas.
A360, med stor marginal. Dess koppargräns på 0,6 % tillåter en konsekvent, lätt anodfilm. A380 och ADC12 är bättre lämpade för konverteringsbeläggning och pulverlackering.
Endast om dina läckagetest och korrosionskrav verkligen tillåter det. ADC12 fyller tunna sektioner lättare och är ofta mer tillgänglig i asiatiska leveranskedjor, men dess högre koppar minskar trycktäthetsmarginalerna, vilket kan förvandla besparingar till läckagetestskrot.
A380 och ADC12 prissätter liknande, och regional tillgänglighet avgör vanligtvis vinnaren, medan A360 ibland har en blygsam premie. De betydelsefulla kostnadsskillnaderna framträder i skrothastigheter, bearbetningslivslängd och ytutbyte, inte i kilopriset.
Summan av kardemumman: välj A380 för balanserade gjutgods för allmänt bruk, ADC12 för tunn och invecklad geometri - speciellt vid inköp från Asien - och A360 när korrosionsbeständighet, tätning eller anodisering överträffar fluiditeten. Sedan 1987 har Ningbo Jieda Moulding & Machine designat och byggt sina egna pressgjutformar och producerar pressgjutna delar av aluminium på pressar från 200 till 1600 ton under ett IATF 16949 kvalitetssystem, med precisionsbearbetning, pulverlackering och anodisering som hanteras internt. Ge oss en ritning eller en legeringsfråga, så hjälper vi dig att matcha smältan till detaljen innan det första verktyget skärs.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo