När en inköpsingenjör tar med en ny aluminiumdel till en formbutik är den första praktiska frågan inte vilken gjutprocess som är "bättre" i teorin. Det är om högtryckspressgjutning eller lågtrycksgjutning kan nå delens målkostnad, väggtjocklek och porositetsgränser vid den erforderliga årliga volymen. Det korta svaret: rätt process är den som matchar orderboken. Högtryckspressgjutning dominerar där cykeltid och dimensionell repeterbarhet driver ner kostnaden i skala. Lågtrycksgjutning vinner där gastäthet, värmebehandlingsbarhet och mekanisk integritet betyder mer än hastighet.
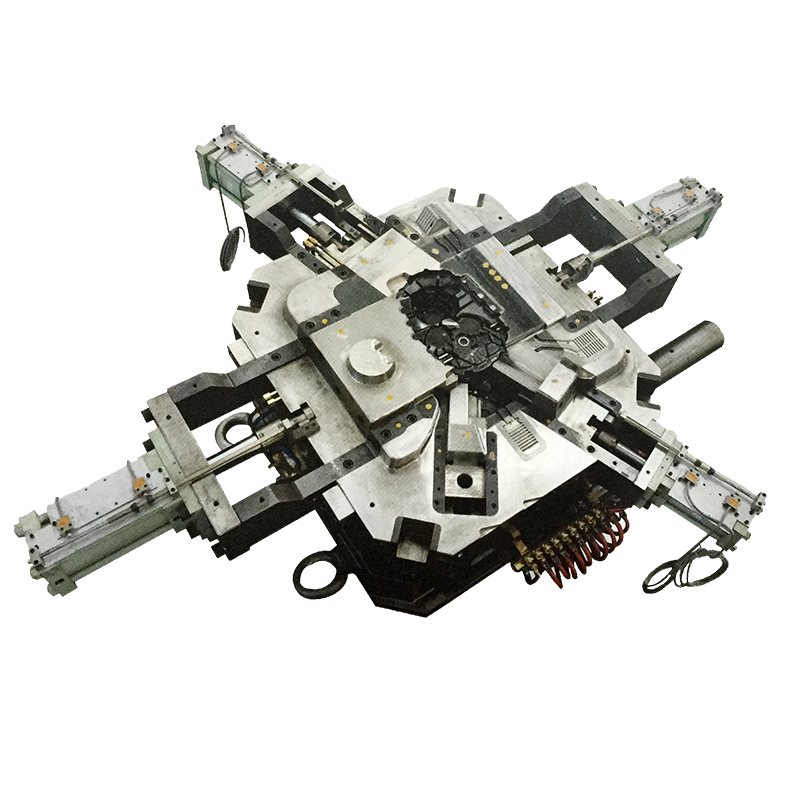
Vid högtrycksgjutning sprutas smält aluminium in i en härdad stålform vid tryck som är mycket högre än lågtryckssystem. Insprutningshastigheten är extremt snabb, vilket fyller hålrummet nästan omedelbart. Den hastigheten skapar två effekter.
För det första ger den utmärkt ytfinish och snäva dimensionstoleranser. För det andra tillåter det mycket tunna väggar, ofta ner till 0,5 mm, vilket är en stor fördel för lätta fordons- och elektronikdelar. Cykeltiden kan vara så kort som 30 till 90 sekunder, vilket gör processen mycket produktiv för körningar som mäts i tiotusentals delar per år.
Avvägningen är porositet. Den snabba insprutningen fångar luft och gas inuti gjutgodset. Detta kan försämra de mekaniska egenskaperna och gastätheten. Av den anledningen kräver många högtrycksgjutgods impregnering eller andra tätningssteg innan de kan användas i vätske- eller trycktillämpningar.
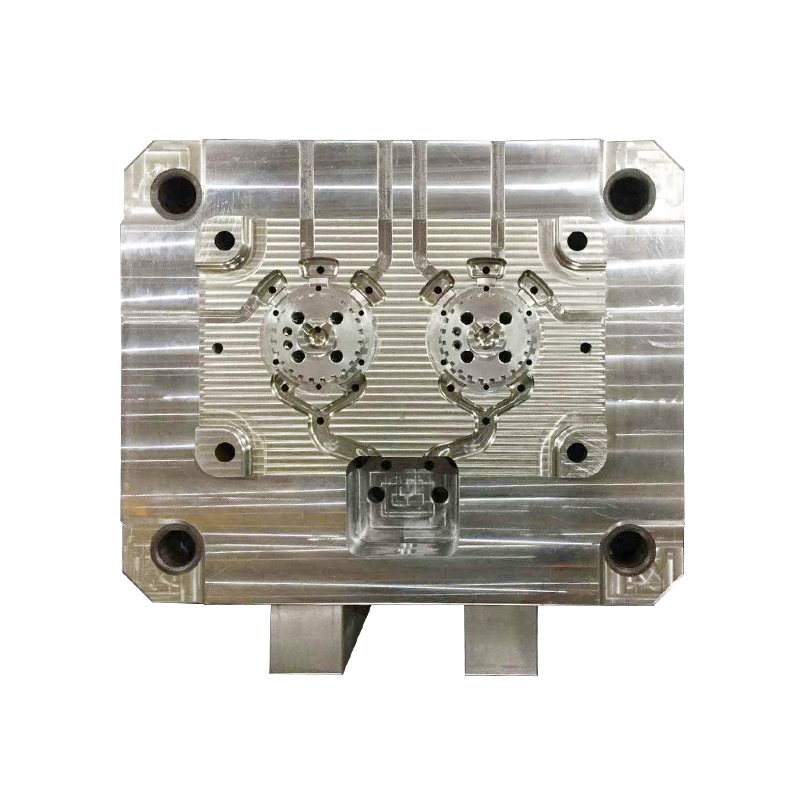
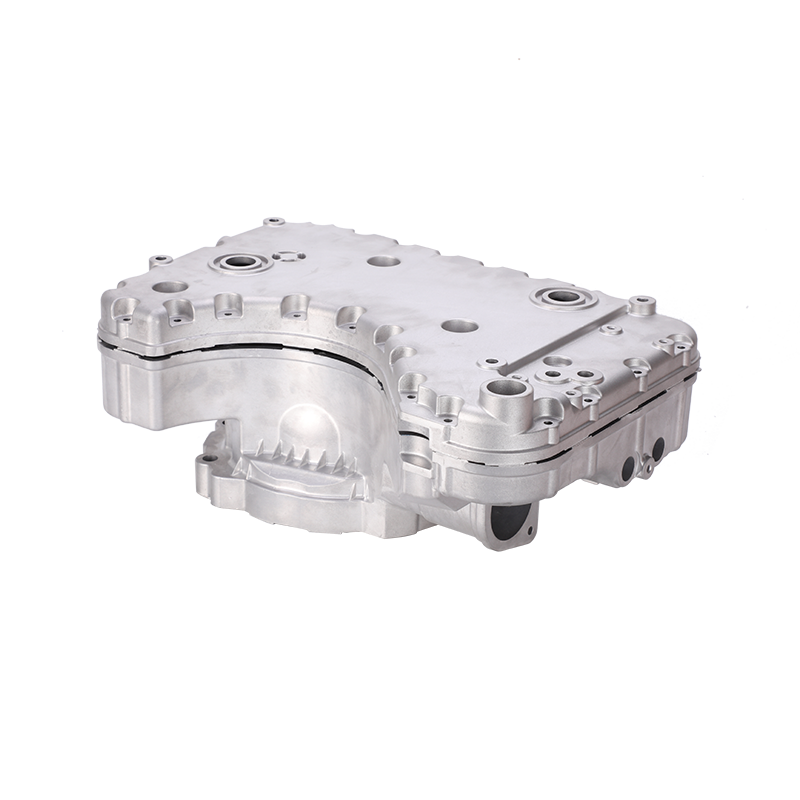
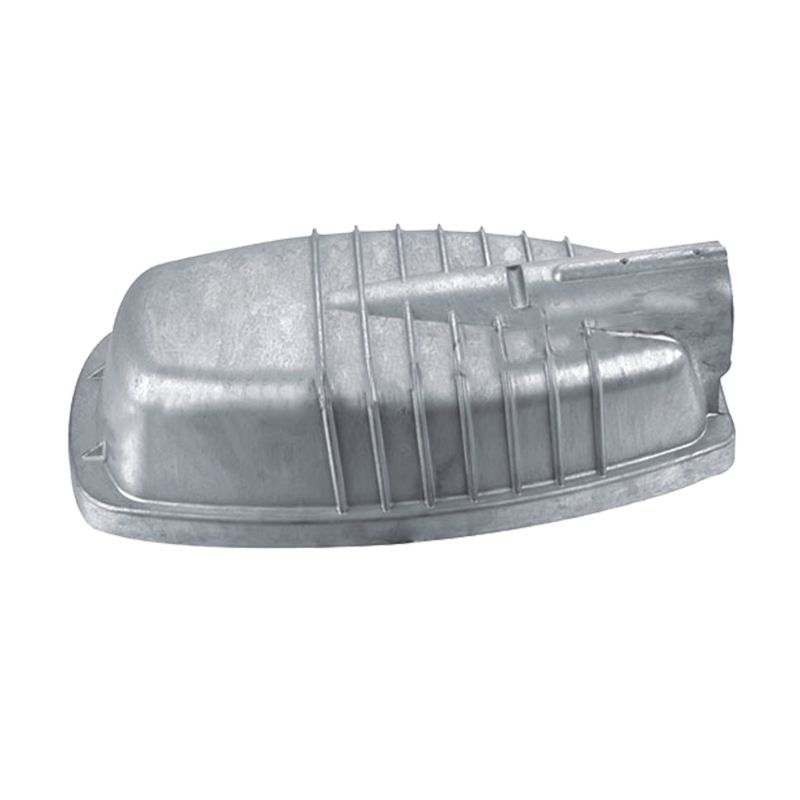
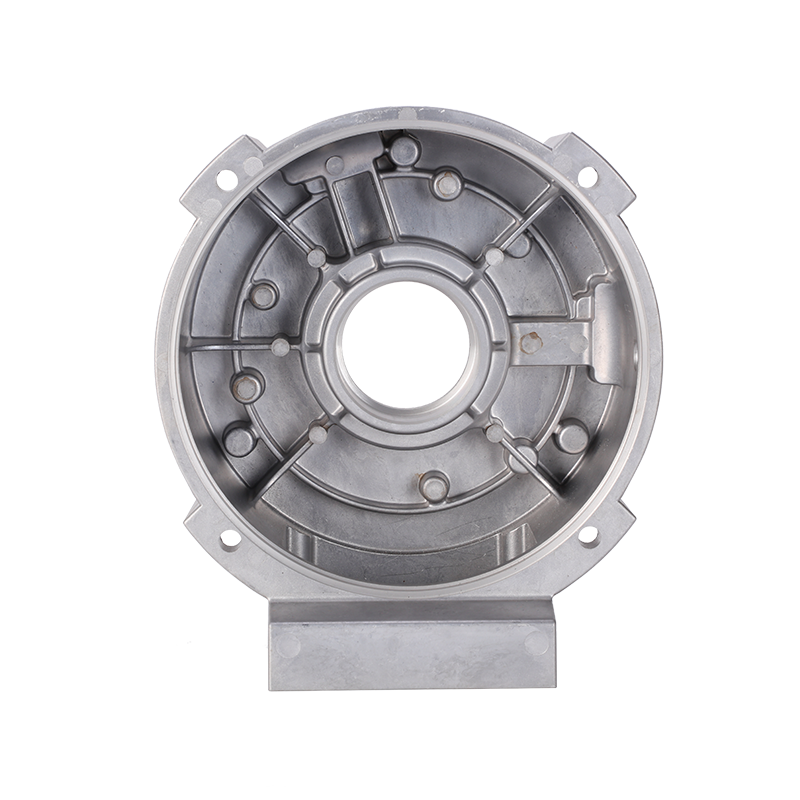
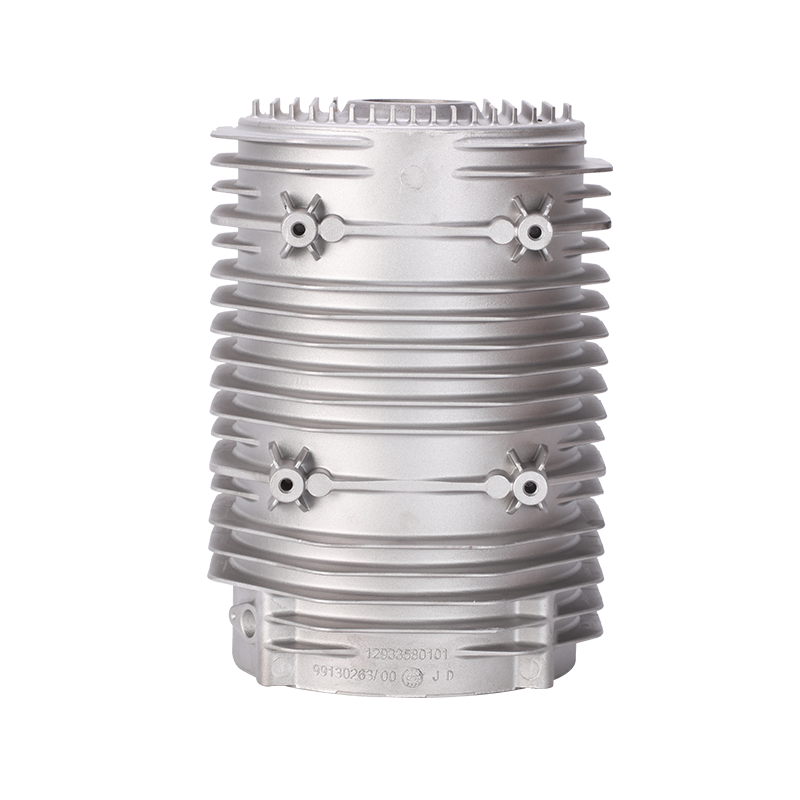
Motorhus för bilar, batterikapslingar och LED-lamphus är klassiska exempel på delar där högtrycksgjutning tjänar sitt stöd.
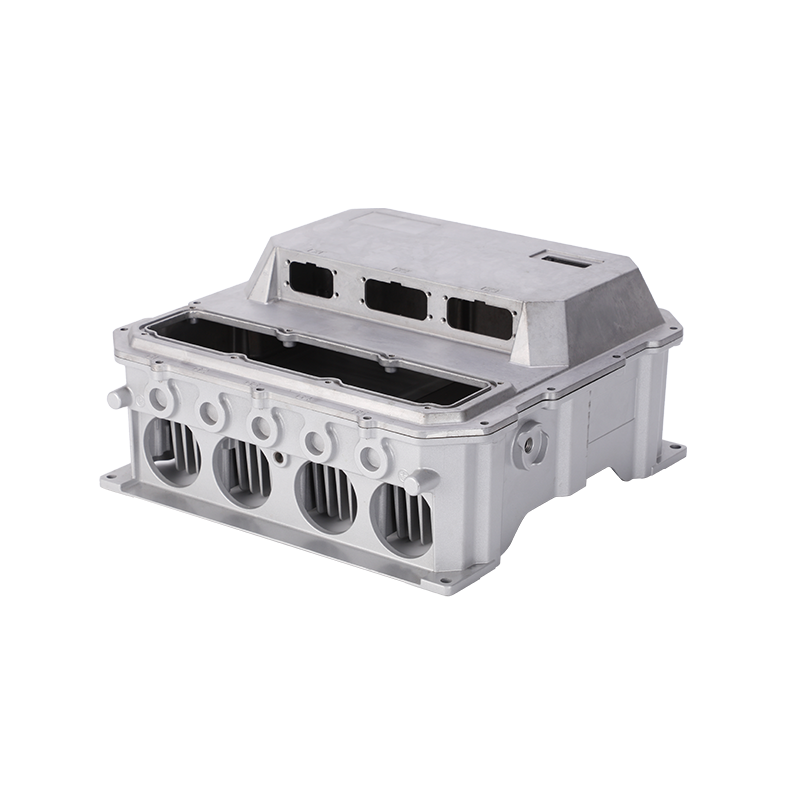
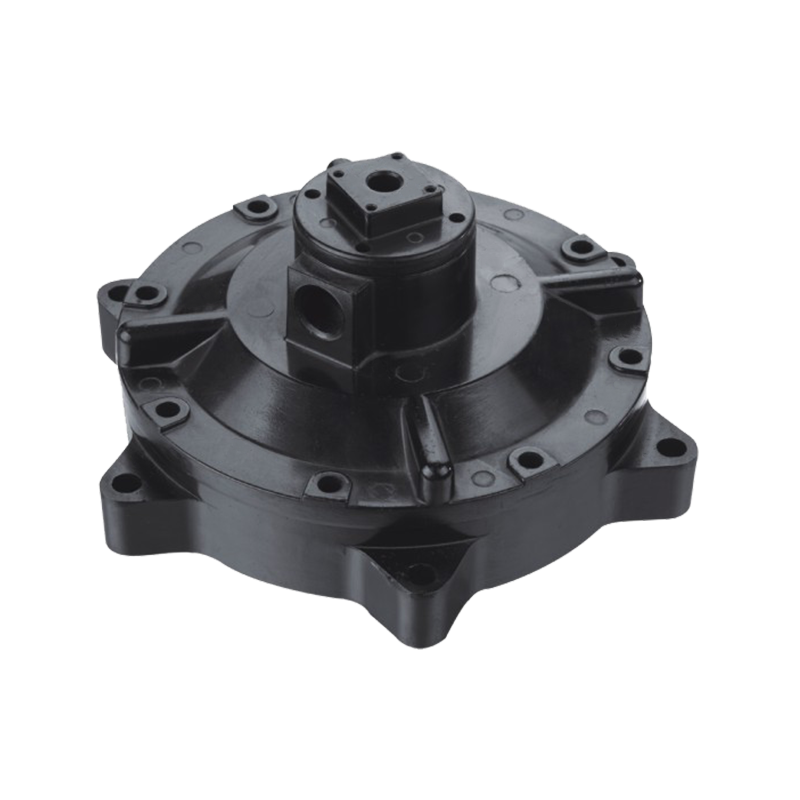
 Högtrycksgjutna bilmotorhus i aluminium Detta motorhus passar applikationer som behöver skydd och stöd för interna motorkomponenter. Dess aluminiumlegeringskonstruktion hjälper till att förbättra motoreffektiviteten och livslängden, vilket gör den till ett pålitligt val för bilbruk. Visa produkt →
Lågtryckspressgjutning använder en mycket mildare fyllningskraft. Tryckluft vid 0,3 till 1,5 bar trycker smält metall från en förseglad degel upp genom en stigare in i formen. Metallen stiger långsamt vilket håller flödet stabilt och turbulensen låg.
Denna stabila fyllning är det som ger lågtrycksgjutgods deras rykte för strukturell tillförlitlighet. Eftersom metallen trycks underifrån fylls formen nerifrån och upp och stelning sker på ett sätt som gör att krympning kan matas kontinuerligt. Porositeten är betydligt lägre. Mekaniska egenskaper, särskilt töjning och utmattningshållfasthet, är bättre än typiska högtrycksgjutgods.
Lågtryck är också det naturliga valet när delen ska värmebehandlas. Eftersom gjutgodset har färre gasfickor kan aluminiumet svara på T6-härdning utan blåsor eller inre skador. Nackdelen är hastigheten: cykeltiderna går från 5 till 15 minuter, och stansar överlever inte lika många skott som högtrycksdödar.
Det är därför lågtrycksgjutning väljs för stora, tjockväggiga delar, strukturella upphängningskomponenter och hjul, där styrka och sundhet överväger genomströmningen.
Följande tabell sammanfattar de operativa skillnaderna som betyder mest under offert- och verktygsbeslut.
| Parameter | Högtrycksgjutning | Lågtrycksgjutning |
|---|---|---|
| Fyllningstryck | 14–70 MPa | 0,3–1,5 bar |
| Typisk cykeltid | 30–90 s | 5–15 min |
| Dö livet | 50 000–100 000 skott | 20 000–50 000 skott |
| Minsta väggtjocklek | 0,5–1,0 mm | 2,0–3,0 mm |
| Porositetsnivå | Högre | Låg |
| Gastäthet | Behöver ofta impregnering | Naturligtvis bättre |
| Värmebehandling | Begränsad | T6 kompatibel |
| Investering i utrustning | Cirka 4× lågtryck | Låger initial cost |
Årlig volym är det första filtret. När prognosen når cirka 50 000 till 100 000 stycken per år ger högtryckspressgjutning vanligtvis den lägsta enhetskostnaden. Formen amorteras snabbt, och den snabba cykeln håller nere arbets- och maskintimmar. Under den tröskeln kan det hända att kostnaden för en högtrycksmatris inte lönar sig.
Väggtjocklek är det andra filtret. Tunnväggiga, enhetliga sektioner är ett högtrycksgjutgodss hemmaplan. Delar med tjocka sektioner, djupa ribbor eller ojämn väggfördelning är bättre lämpade för lågt tryck eftersom den långsammare fyllningen gör att metallmatningen krymper jämnt.
Tolerans är det tredje filtret. Högtryckspressgjutning håller en tät dimensionell repeterbarhet över hela gjutningen. Lågt tryck ger mindre restspänning men dimensionsstabiliteten beror mer på termisk kontroll av formen.
Batterihus för elfordon illustrerar dessa val. De behöver tunna väggar för att spara vikt, hög dimensionell repeterbarhet för montering och tillräckligt med mekanisk styrka för att skydda celler. I praktiken tillverkas de genom högtrycksgjutning i stora volymer.
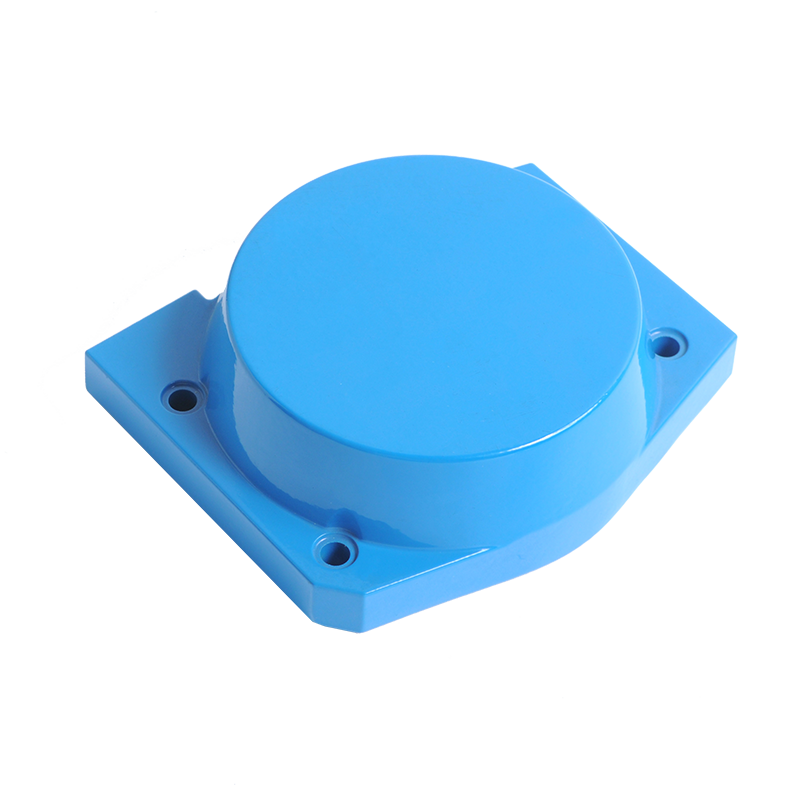
 Pressgjuten batterihus och kåpa i aluminium för elfordon Detta batterihölje erbjuder hög hållfasthet, tätning och värmeavledning, avgörande för att skydda cellerna. Dess lätta design och enkla installation stöder effektiv montering och underhåll av elbilar. Visa produkt →
För en djupare titt på hur aluminiumgjutningsmetoder jämförs, se vår förklaring av sandgjutning, pressgjutning och investeringsgjutning .
Det är lätt att jämföra prislapparna på två maskiner, men den totala kostnaden för den gjutna delen är det som avgör projektet. En högtryckspressgjutningsmaskin kan kosta ungefär fyra gånger så mycket som ett lågtryckssystem, men denna skillnad förångas när den sprids över hundratusentals skott.
Matriskostnaden följer en liknande kurva. Högtrycksdynor är tillverkade av härdat verktygsstål och har kortare livslängd i skala. Lågtrycksdynor är lättare och billigare, vilket gör dem attraktiva för pilotkörningar eller produktutveckling. Om detaljdesignen fortfarande förändras, ger ett lågtrycksförsök mer utrymme att iterera utan att förbinda sig till ett helt dyrt verktyg.
Sekundära operationer tippar också skalan. Delar med gasporositet kan kassera mer under bearbetning eller läcka under trycktester. Lågtrycksgjutgods tenderar att bli renare och behöver mindre impregnering. För komponenter som senare pulverlackeras eller anodiseras börjar ytkvaliteten i gjutningsprocessen, inte i mållinjen.
Inte utan att förändra ekonomin. Samma geometri kan ofta produceras av båda processerna, men cykeltiden, porositetsnivån och väggtjockleksprofilen kommer att vara olika. Lågt tryck kan ersätta högt tryck när detaljvolymen sjunker och designen fokuserar på styrka och täthet istället för genomströmning.
Högtryckspressgjutning är den starkare kandidaten. Den höga insprutningshastigheten fyller tunna sektioner snabbt innan metallen stelnar. Lågt tryck skulle kämpa för att nå mycket tunna, långa revben utan att använda högre tryck eller lägga till grindlöpare.
Endast när verktygskostnaden delas över ett program. För små partier erbjuder lågt tryck en billigare form och en enklare maskininställning. Avvägningen är långsammare produktion, men med lägre förskottsinvesteringar.
Ja. Om gasbubblor är nära ytan kan pulverlackering bilda blåsor under härdningen. Lågtrycksgjutgods eller högtrycksgjutgods som får impregnering är säkrare val när tung ytbehandling planeras.
Välj högtrycksgjutning när din årliga volym är hög, sektionstjockleken är tunn och enhetlig och dimensionell repeterbarhet är avgörande. Välj lågtrycksgjutning när gastäthet, värmebehandling och strukturell sundhet överväger cykelhastigheten, eller när produktionen fortfarande växer.
Den bästa källan till förtroende är en praktisk diskussion med en erfaren pressgjutningspartner. Ta reda på hur deras utrustningsuppsättning, verktygsupplevelse och efterbehandlingskapacitet matchar din delfamilj. Med tydliga data om volymer och konstruktionsbegränsningar blir valet mellan högt och lågt tryck en enkel teknisk beräkning.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo