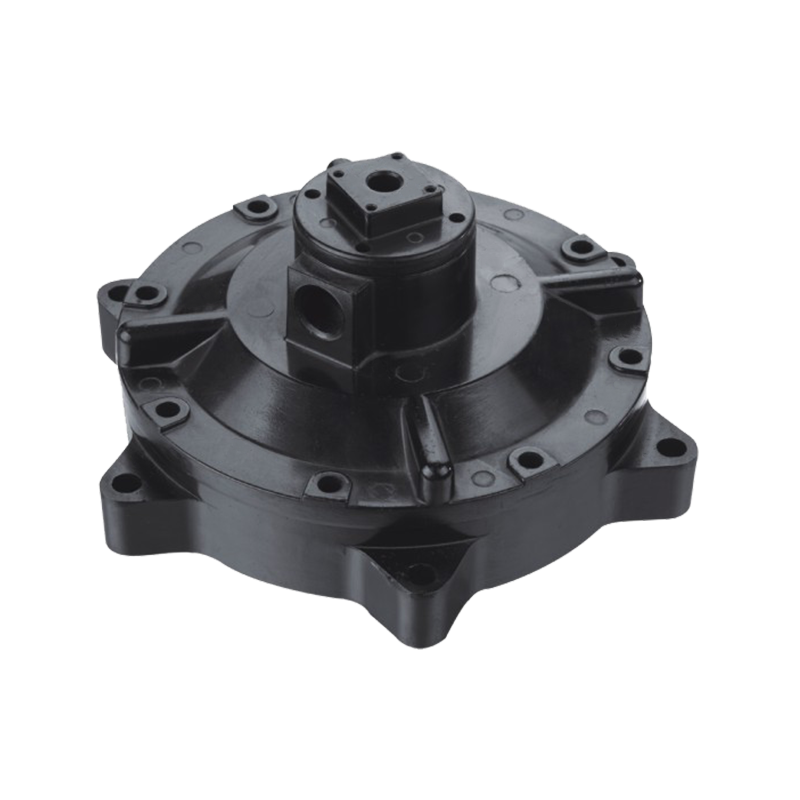
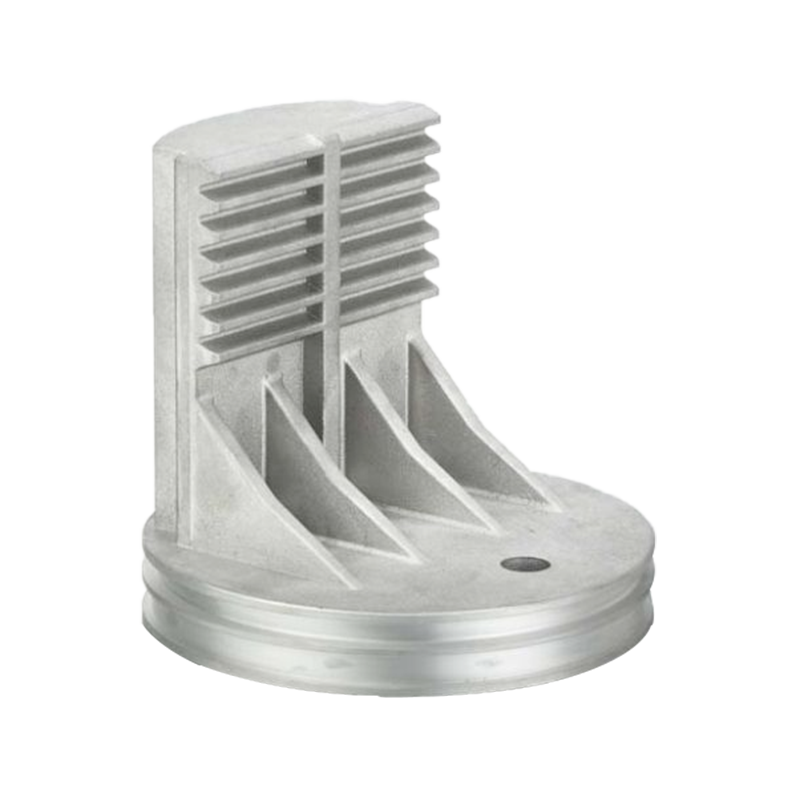
Två teckningar landar på samma skrivbord under samma vecka. Den ena är ett 120 g spärrfäste för en personbilsdörr; den andra är ett 1,8 kg motorhus som sitter cirka 90 mm från ett avgasgrenrör. Båda bär samma anteckning: "formgjutning, legering som ska bekräftas."
Det korta svaret, före varje bord: välj zink när delen är liten, tunnväggig, kosmetiskt synlig eller måste hålla snäva toleranser utan nästan ingen bearbetning. Välj aluminium när delen är stor, viktkänslig eller går varm.
Den enda regeln avgör de flesta beslut om formgjutning av fordon. Vad den inte berättar är var gränsen faktiskt går, vad det kostar att gissa fel och vilka ritningsdetaljer som måste ändras när du byter legeringar. Dessa tre frågor är resten av den här artikeln.
Zink och aluminium gjuts på olika maskiner av en fysisk anledning. Zinklegeringar smälter nära 390 °C, tillräckligt lågt för att en varmkammarmaskin håller krukan, svanhalsen och munstycket nedsänkt i smältan och skjuter en uppmätt dos på några sekunder. Aluminium smälter nära 600 °C och hälls vid 650–700 °C, vilket skulle förstöra de järnhaltiga delarna i en varm kammare, så aluminium körs i kall kammare: metall hälls i en kulhylsa varje cykel.
Det processgapet förklarar de flesta av nedströmskonsekvenserna. Zink fyller tunnare sektioner snabbare, håller tätare dimensioner och lämnar en bättre gjuten yta. Aluminium bär mycket mindre massa för samma volym och tål mycket mer värme.
| Egendom | Zamak 3 (zink) | A380 / ADC12 (aluminium) |
|---|---|---|
| Densitet | 6,6 g/cm³ | 2,71 g/cm³ |
| Smältpunkt | ~387 °C | ~600 °C, hällt vid 650–700 °C |
| Ultimat draghållfasthet | ~283 MPa | ~324 MPa |
| Sträckstyrka | ~221 MPa | ~159 MPa |
| Hårdhet | ~82 HB | ~80 HB |
| Värmeledningsförmåga | ~113 W/m·K | ~96 W/m·K |
| Praktisk minsta vägg | 0,5–1,0 mm | 1,5–2,5 mm |
| Linjär tolerans, små egenskaper | ±0,025–0,05 mm | ±0,05–0,13 mm |
| Gjutprocess | Varm kammare | Kylkammare |
| Typiskt dö liv | Ofta 500 000 skott | Typiskt 100 000–150 000 skott |
Zink är cirka 2,4 gånger tätare än aluminium. Gör om samma volym från zink till aluminium och du tar bort ungefär 59% av massan. Det är därför viktdrivna program, som EV-räckvidd eller ofjädrade massmål, börjar med aluminium och ser sällan tillbaka.
Avvägningen är väggtjocklek. En 0,6 mm ribba gjuter tillförlitligt i zink; samma ribba i A380 kommer sannolikt att kortslutas eller kallstängas, så designen flyttas till 1,5–2,5 mm. Tjockare väggar på en lättare legering klor tillbaka en del av viktfördelen och lägger alltid till stelningstid och cykelkostnad.
Den tredje siffran är temperatur, och det är där de flesta fältfel börjar. Pressgjuten zink tappar styrkan snabbt över cirka 95–100 °C och kryper under konstant belastning, så en skruvförband som håller vridmomentet vid rumstemperatur kan slappna av efter en sommar med värme under huven. A380 aluminium håller det mesta av sin styrka till cirka 150 °C, och kvaliteter som A360 eller AlSi10MnMg driver ytterligare.
Att jämföra de två legeringarna enbart efter metallpris är en fälla. Zinklegering kostar vanligtvis mer per kilo än aluminium, och eftersom den är tätare förbrukar en zinkdel av samma volym också fler kilo. På materialkostnad förlorar zink nästan varje gång.
Jämförelsen vänder när du räknar resten av processen. Lägre smältpunkt och snabbare skärcykeltid för stelning, och varmkammargjutning trimmar skrot. Tunna väggar och snäva toleranser innebär att delen lämnar formen nära nätformen, så borrning, fräsning och efterbehandling faller bort. Matriserna är kallare och håller mycket längre, vilket fördelar verktygskostnaderna över fler delar. Zink bearbetar också snabbare och kranar renare, vilket har betydelse för konsoler och hus med ett dussin gängade hål.
En fungerande regel: zink vinner när bearbetningsinnehållet är högt, toleranserna är snäva eller årsvolymen är stor. Aluminium vinner när delen är tung, stor eller värmebelastad, eftersom ingen processbesparing kompenserar för en 2,4× densitetsstraff eller ett krypfel i tjänsten. Verktyg följer samma logik, och det är en annan ingenjörsövning för varje rutt: aluminiumformar behöver varmbearbetade verktygsstål, generös kylning och termisk hantering för att överleva 650 °C metallcykel efter cykel.
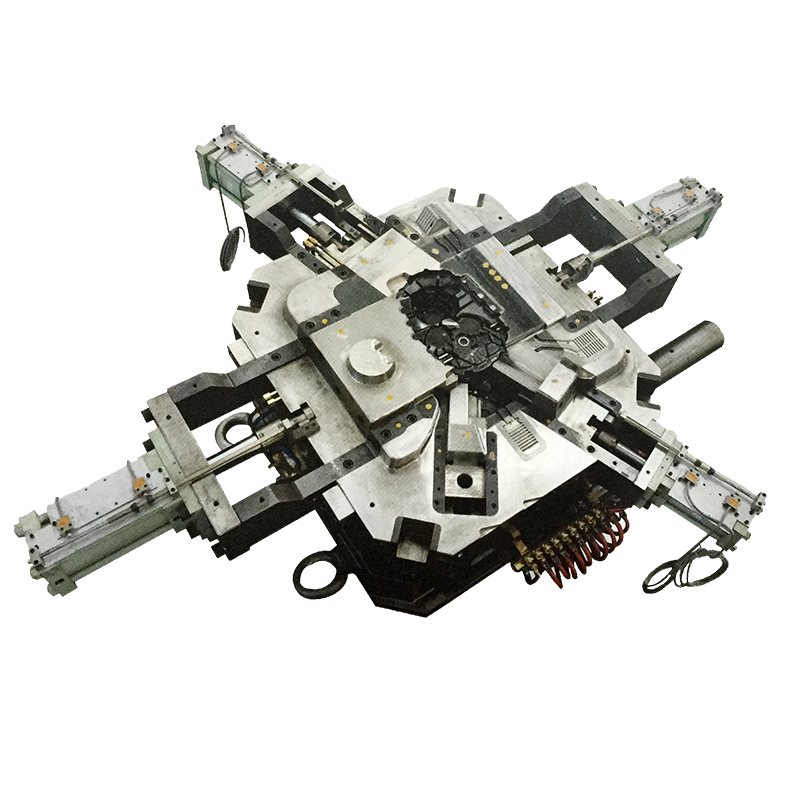
 Anpassade högtryckspressgjutformar av aluminium Anpassade högtrycksgjutformar av aluminium för exakta komponenter; se över när snäva toleranser eller höga årsvolymer gör aluminiumverktyg till den praktiska vägen. Visa produkt →
Zink tjänar sin plats på små, exakta komponenter med hög volym där sekundära operationer annars skulle dominera styckpriset:
Var och en av dessa delar är tillräckligt liten för att densitetsstraffet mäts i gram, medan precisionsfördelen mäts i eliminerade bearbetningssteg och lägre skrot.
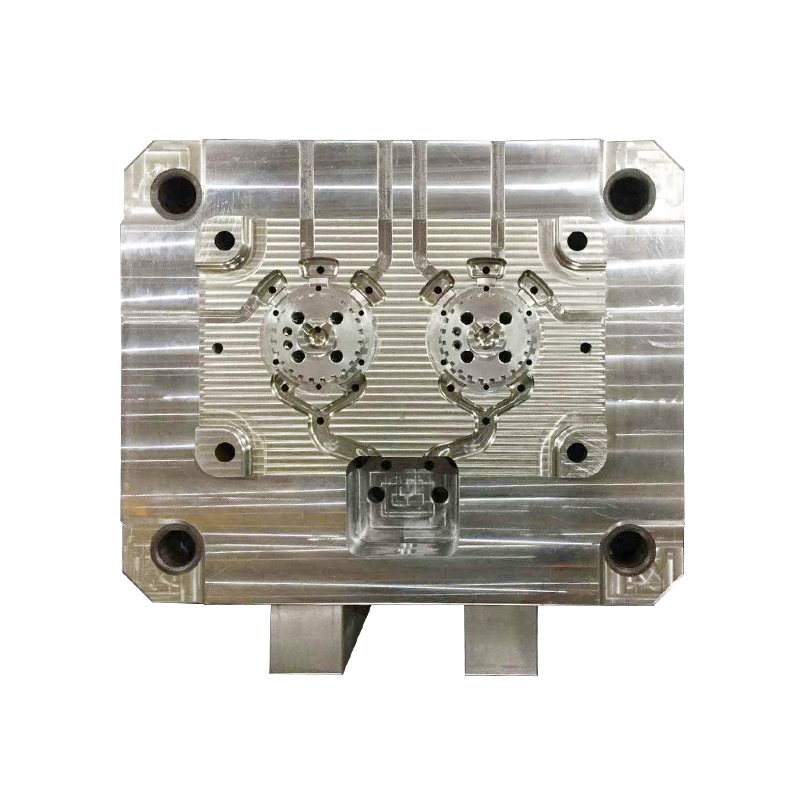
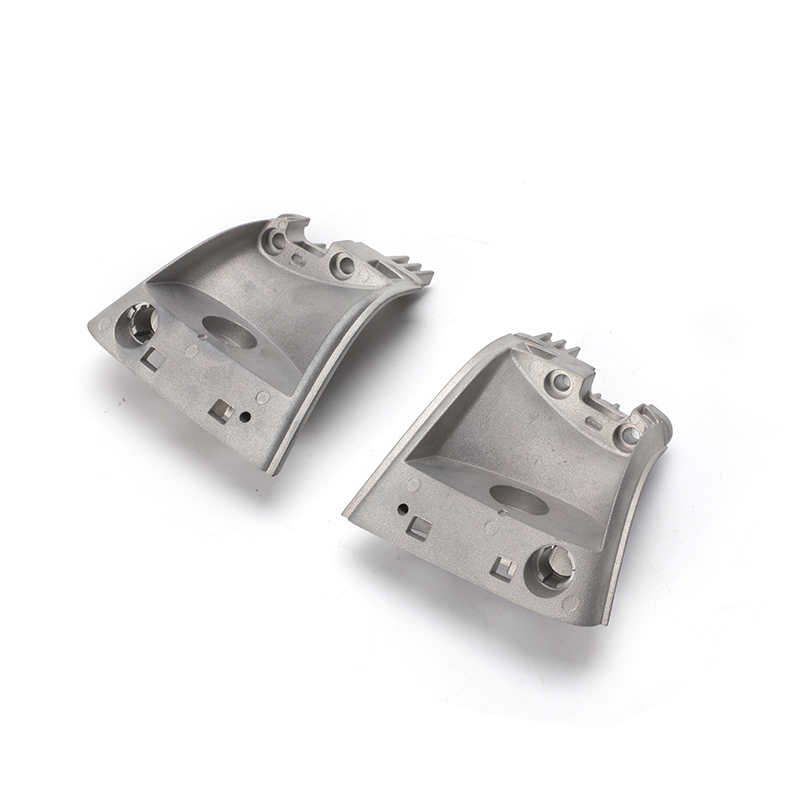 Zink Die-Cast Car Luggage Rack Support Bracket Liten zinklegering pressgjuten stödkonsol för bilbagageställ, lämpad för kompakta bildelar där precision och reducerad bearbetning spelar roll. Visa produkt →
Aluminium tar de delar där massa eller värme styr:
Zink är sällan konkurrenskraftigt över några kilo, så vid stora gjutgods fattas ofta beslutet för dig av maskinen, inte av materialdatabladet.
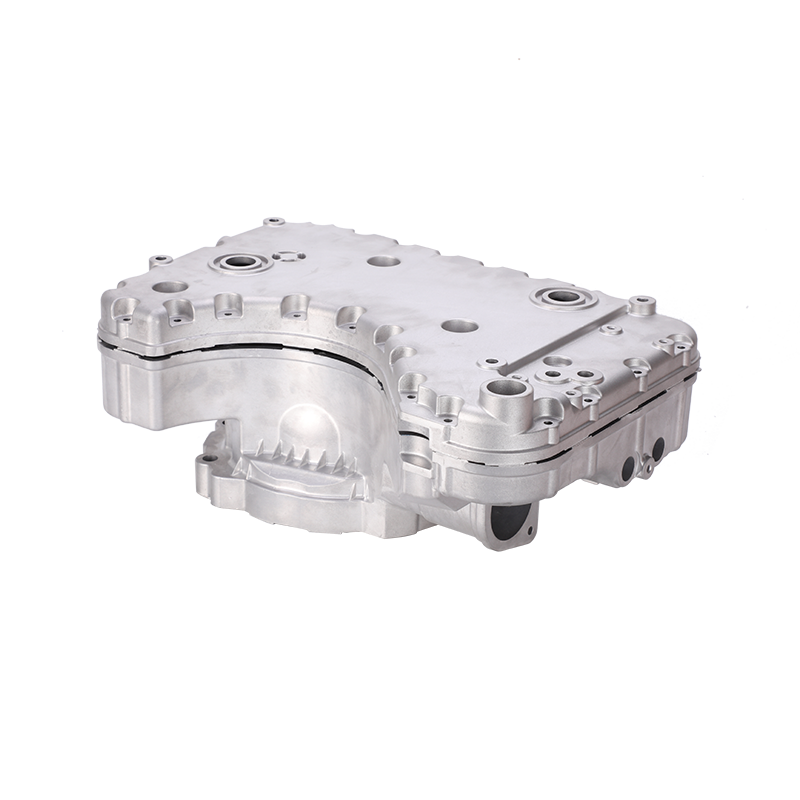
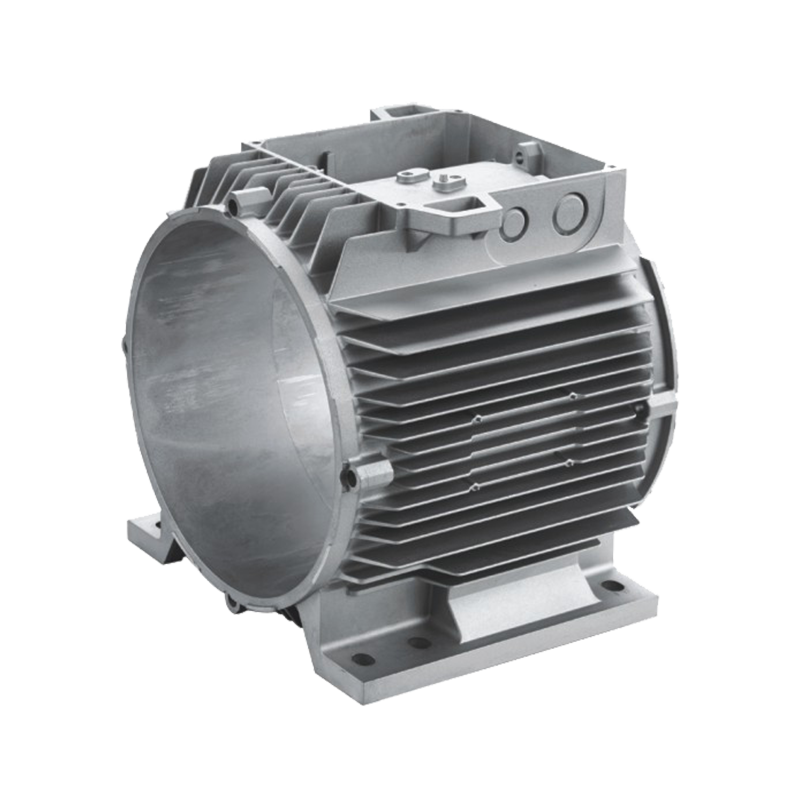
 Högtrycksgjutna bilmotorhus i aluminium Aluminium die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Visa produkt →
Zink accepterar formade och gängade gängor väl och håller vridmoment i tunna sektioner, så små zinkfästen behöver ofta inga skär. Aluminium är mjukare vid gängflanken, så allt som öppnas och stängs under drift - ett lock, en åtkomstpanel, ett filterhus - bör bära en stålinsats eller en gängbildande skruv konstruerad för aluminium. På delar som t.ex förseglade oljetråg och sumpar , bultmönstret och navhöjden måste utformas kring det gängbeteendet, inte kopierat från en zinkritning.
Zink sitter under aluminium, stål och rostfritt stål i den galvaniska serien, så en zinkdel bultad till en aluminiumstruktur blir offeranoden. I vägsalt eller kusttrafik korroderar det först. Beläggningar, isoleringsbrickor eller ett aluminiumfäste är vanliga fixar, och detta är en anledning till att zink är mindre vanligt på exteriör chassihårdvara.
Över cirka 95 °C deformeras zink långsamt under permanent belastning. Alla zinkdelar som bär en förspänning nära en värmekälla bör utvärderas med en temperaturmarginal eller flyttas till aluminium.
Zink tar passivering, pulverlackering, e-coat och dekorativ plätering med lite ytbehandling. Högkiselaluminium som A380 anodiserar ojämnt och blir ofta mörkt eller fläckigt, så program som behöver ett enhetligt anodiserat utseende anger vanligtvis en lägre kisellegering eller byter till pulverlackering istället.
Inte per kilo. Zinklegering kostar vanligtvis mer, och den är 2,4 gånger tätare. Zink blir billigare på den färdiga detaljnivån när snäva toleranser, tunna väggar och tungt bearbetningsinnehåll annars skulle driva upp aluminiums bearbetningskostnader, eller när volymen är tillräckligt hög för att dra nytta av längre livslängd.
Ja, men inte i direkt våtkontakt. Zink är anoden i paret och kommer att korrodera företrädesvis. Använd beläggningar, isoleringsbrickor eller ett kompatibelt tätningsmedel vid fogen.
A380 aluminium har den högre brottgränsen, cirka 324 MPa mot 283 MPa för Zamak 3, medan zink har den högre sträckgränsen. Styrkan per kilogram är inte nära: aluminium vinner med stor marginal.
Zinkgjuter tillförlitligt vid 0,5–1,0 mm väggar. Aluminium behöver ungefär 1,5–2,5 mm beroende på geometri och flödeslängd. Gå tunnare än dessa gränser och förvänta dig korta bilder, kalla stopp och porositet.
Aluminium, nästan utan undantag. Dessa delar är stora, behöver termiska vägar och har ofta strukturella eller tätande egenskaper. Zink kommer fortfarande in i samma fordon i små fästen, kontakter och spärrkomponenter.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo