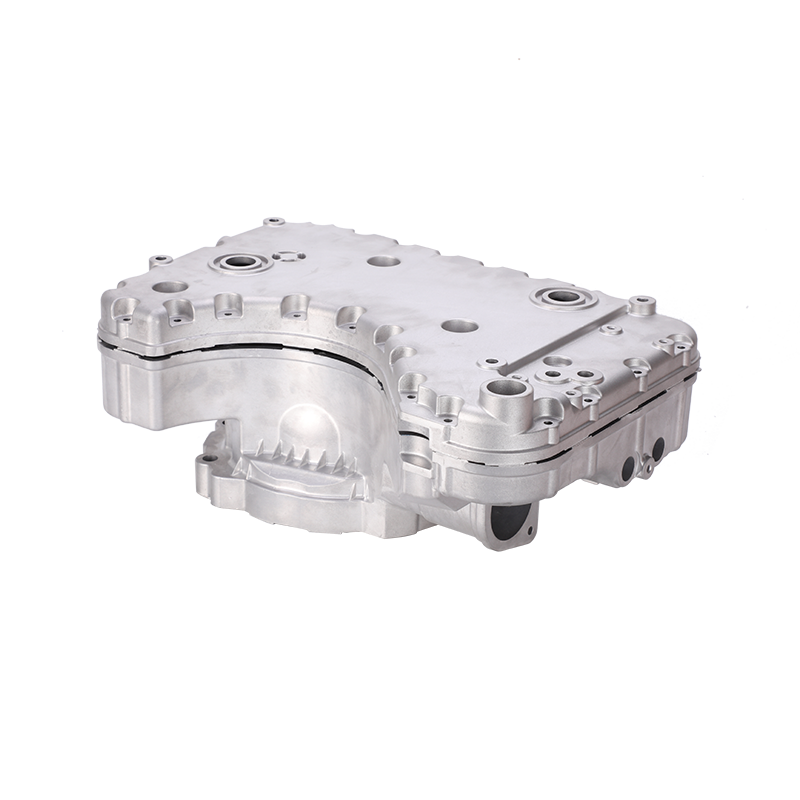
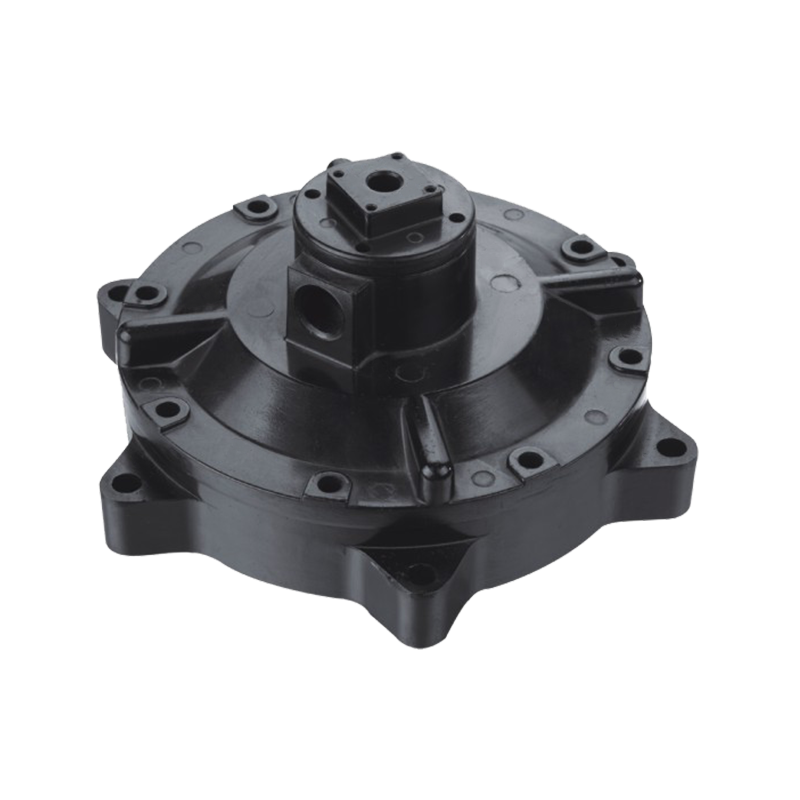
En behållare med växellådshus av pressgjuten aluminium väntade på att lastas i Ningbo när kundens inkommande inspektion flaggade för porositet på tre delar från samma skottsekvens. Gjutgodset hade klarat visuella kontroller på linjesidan eftersom porositeten var under ytan; det blev synligt först efter att CNC-bearbetning öppnade hålrummen. Det mönstret – missad defekt, upptäckt nedströms, omtvistat påstående – är den dyraste rutinen i formgjutningskvalitet. Detektering av AI-defekter stör nu det, och det förändrar hur köpare ska utvärdera pressgjutningsleverantörer.
AI-baserade synsystem fångar upp defekter som tränade ögon missar, och de gör det i linjehastighet. Forskning om gjutningsinspektion har flyttats från experiment med bilddatauppsättningar till produktionsorienterade arkitekturer, inklusive hierarkiska konvolutionella neurala nätverk som lokaliserar en defekt och klassificerar dess typ, och realtids-YOLO-baserade detektorer som körs på vanliga industriella datorer. Det praktiska resultatet är konsekvent över fallstudier: detekteringshastigheter klart över manuella kontroller, särskilt för subtila funktioner som tidig lödning, kallstängning och flödesmärken.
Den ekonomiska triggern är verklig. Industriella kameror, inbyggda GPU:er och utbildningsverktyg med öppen källkod är mycket billigare än de var för fem år sedan, så en anläggning med flera maskiner kan sätta upp en kamerastation på en trimpress och bygga datamängder från sin egen produktion. Modeller som tränats på fabrikens egna gjutgods överträffar generiska klassificerare eftersom varje form har en unik termisk och fyllnadssignatur.
Vad AI inte gör är att ersätta processkunskap. Ett inspektionssteg rapporterar symtomet; att förhindra defekten beror på skottparametrar, formens temperaturbalans och formdesign, som förblir den första försvarslinjen mot återkommande problem som lödning och gasporositet.
Pressgjutningsdefekter i aluminium beter sig annorlunda vid inspektion. Vissa är synliga och lätta att klassificera; andra är interna och kräver röntgen eller snitt. AI-system ger mervärde på båda nivåerna.
| Defekt | Bildning | Bästa detekteringsmetoden | Varför manuell inspektion kämpar |
|---|---|---|---|
| Gasporositet | Instängd gas under det snabba skottet | röntgen eller CT; AI-assisterad röntgenavläsning | Under ytan, liten och slumpmässigt fördelad |
| Krymphålighet | Lokaliserad kontraktion under stelning | röntgen; destruktiv sektionering | Koncentrerar sig ofta innanför tjocka väggar |
| Kall stängd | Två metallflödesfronter kan inte smälta | Visuell yta; färgpenetranttestning | Visas som en tunn linje som liknar ett flödesmärke |
| Flödesmärke | Ojämnt fyllningsmönster | Riktad ytbelysning | Beror på konsekvent belysning och operatörens uppmärksamhet |
| Lödning | Aluminium svetsar till formstålet | Visuell kontroll av tidiga skott; ytkamera | Uppmärksamheten avtar under långa produktionsskift |
| Flash | Formklämningsobalans | Enkel kontroll av syngeometri | Kantfunktioner är repetitiva och monotona att bedöma |
Det praktiska sättet att tänka på AI är som ett graderat system: 2D ytseende på trimlinjen fångar upp defekter på ovansidan; strukturerat ljus fångar geometriavvikelser; Röntgen med faltningsklassificerare stöder intern inspektion; och processsensorer matar ett prediktionslager som flaggar riskabla skott innan metallen har stelnat.
Typisk fördelning av defekttyper som rapporterats i kvalitetsdata för pressgjutning av aluminium; faktiska förhållanden varierar med legering, formdesign och processfönster.
Att distribuera AI-defektdetektering handlar inte om att installera en kamera och förvänta sig resultat. Värdet beror på var inspektionspunkten ligger i förhållande till mervärdesoperationer. I en typisk pressgjutningslinje för aluminium för bil- och industridelar är logiken:
Ordningen spelar roll. Att fånga en defekt före bearbetning undviker bearbetningsskrot; fånga den före montering undviker omarbetning; att fånga det före leverans skyddar förhållandet. Delar med snäva funktionskrav visar detta tydligast.
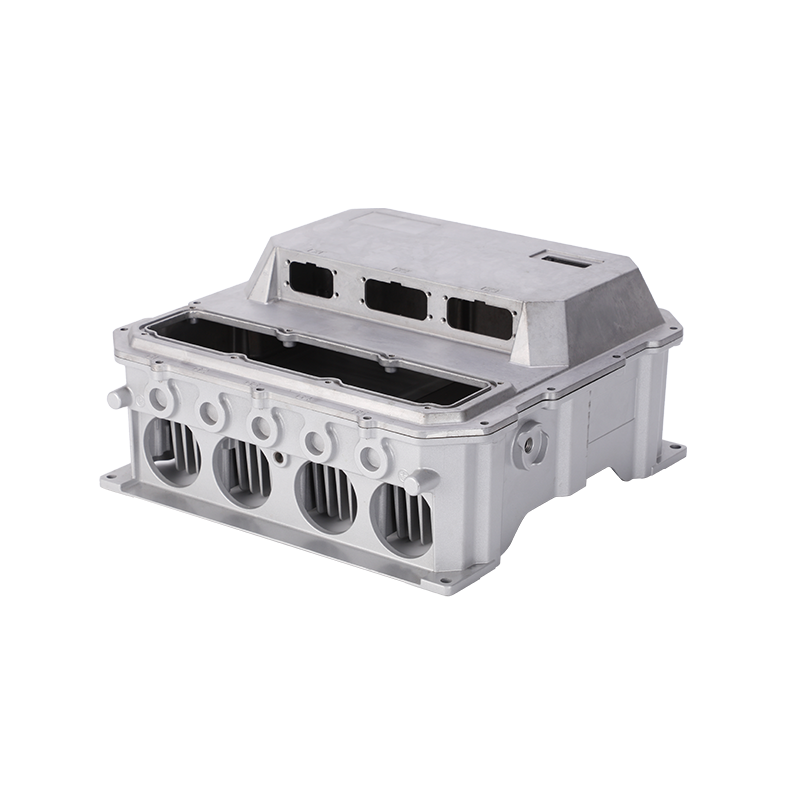
 Pressgjuten batterihus och kåpa i aluminium för elfordon Detta skyddande hölje kombinerar styrka, tätning och värmeavledning för att skydda batteripaket i nya energifordon, vilket gör läckage- och dimensionskontroller kritiska före montering. Visa produkt →
Batterihus för nyenergifordon bär hög spänning och kontinuerlig värme, så ett enda poröst gjutgods kan orsaka isoleringsfel efter månaders drift. Det är därför som läckageintegritet och dimensionsstabilitet verifieras i varje steg, inte bara vid slutinspektion. Samma disciplin gäller motorhus, växellådshus, ventilhus och andra konstruktionsgjutgods.
Om inte ett fel kommer ut till kunden, fångar rätt kontrollställe upp det billigt. Tre referensnummer ramar in ekonomin:
Representativt sträcker sig från publicerade tester av formgjutningkvalitet; Resultaten varierar med defekttyp, detaljgeometri och ljusförhållanden.
Kostnadssidan är lika konkret. Ett enstaka fel i ett högvärdigt bearbetat gjutgods kan vara lika med priset för en hel kamerastation. Den verkliga avkastningen beror på tre variabler: förädlingsvärde efter inspektionspunkten, baslinjedefektfrekvens och om leverantören använder defektdata för att justera processparametrar.
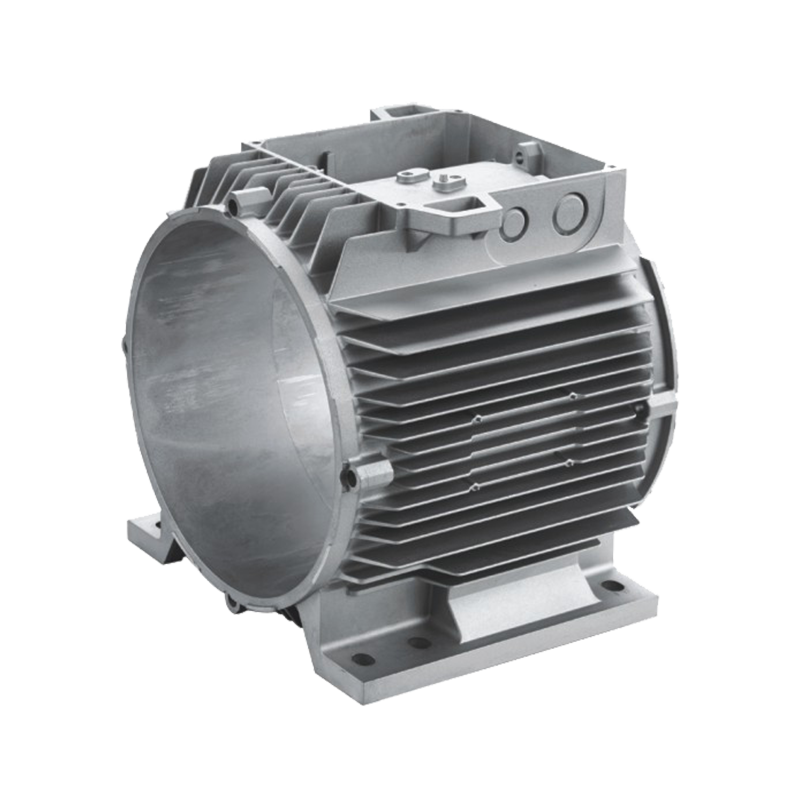
 Elmotorhus i formgjuten aluminium och statorram Denna statorram är designad för snäva håltoleranser och stabil värmeavledning och stöder motorer i industri- och biltillämpningar, så tidig inspektion förhindrar kostsamt bearbetningsskrot. Visa produkt →
Ett elmotorhus koncentrerar sitt värde i snäva håltoleranser och en maskinbearbetad statorficka. Om porositet uppträder efter bearbetning inkluderar skrotförlusten bearbetningstiden, inte bara gjutkostnaden. Att placera inspektionen före det steget ändrar aritmetiken för köparen.
Illustrativ förbättringskurva baserad på fallstudiemönster; faktiska besparingar beror på delmix och baslinjekvalitet.
En praktisk riktlinje för köpare: fråga leverantören hur de inspekterar den specifika egenskapen som är viktig för din del - statorfickan på ett motorhus, de inre kanalerna i en hydraulventil eller planheten hos ett EV-batterilock.
Kvalitetspåståenden är lätta att skriva ut och svåra att verifiera. När en leverantör nämner AI eller avancerad inspektion kan en köpare leta efter konkreta bevis inom fyra områden:
Dessa faktorer har större betydelse än kameramärket. Kl Ningbo Jieda , kvalitetskontrollankare i en anläggning med 130 anställda i Beilun, Ningbo, med IATF 16949-certifiering, 28 teknisk personal och intern formkonstruktion med stöd av högtryckspressgjutmaskiner upp till 1600 ton. Samma team som designar formen utför också gjutning, bearbetning och ytbehandling, så en defekt som hittas vid slutinspektion kan spåras tillbaka till formkonstruktionen eller skottparametrar i samma anläggning.
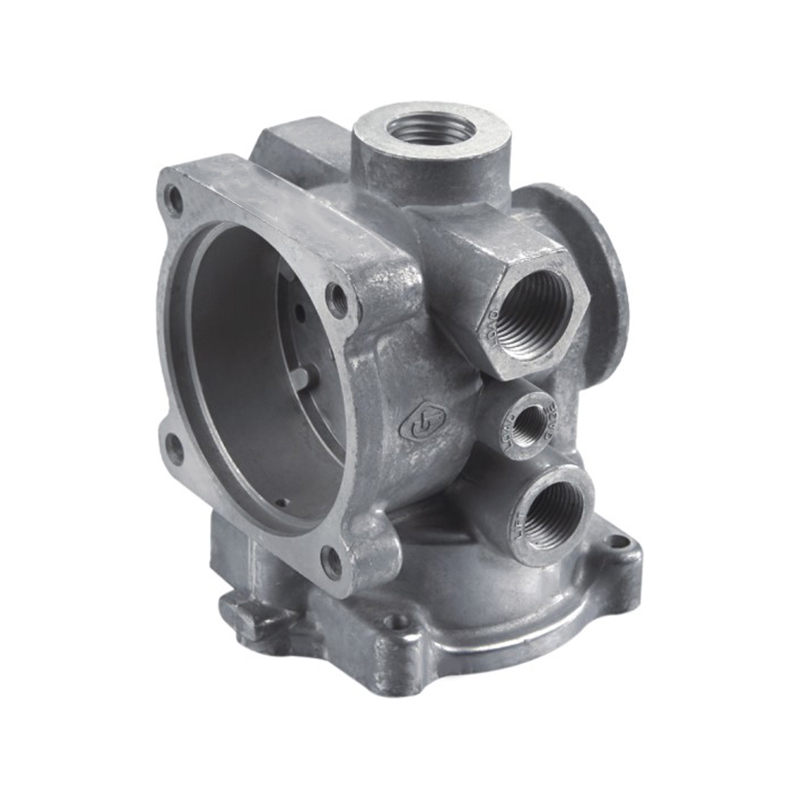 Maskinbearbetad och pulverlackerad pressgjuten styrventil i aluminium Med inre kanaler, tätningsytor och en korrosionsbeständig beläggning reglerar denna ventil flödet i industriella system. Full intern kontroll från mögel till slutlig beläggning säkerställer spårbar kvalitet. Visa produkt →
En styrventilkropp illustrerar fördelen. Dess inre kanaler påverkar flödet, dess tätningsytor påverkar läckagetätheten och dess pulverlackerade utsida måste motstå korrosion. När ett team hanterar formning, gjutning, bearbetning och beläggning, förblir inspektionsdata kopplade från första bilden till slutrapporten – den typ av spårbarhet AI-baserad kvalitetskontroll är utformad för att förstärka.
Nej. Röntgen är fortfarande referensmetoden för inre porositet och krymphåligheter. AI förbättrar röntgentolkningen genom att hjälpa inspektörer att hitta defektmönster snabbare och mer konsekvent, men det tar inte bort behovet av radiografi eller metallurgisk bedömning.
Produktionsförsök kräver vanligtvis flera tusen märkta bilder per defektklass för hög noggrannhet på en ny geometri. Överföringsinlärning, generering av syntetiska defekter och stabila processförhållanden kan minska det antalet.
Det kan fungera, men ekonomin förbättras när leverantören producerar återkommande delar över en kontrollerad process. För korta körningar är en delad modell över liknande geometrier eller ett regelbaserat visionsystem ofta mer kostnadseffektivt.
Be om defektdata efter artikelnummer, inklusive falsknegativa priser, och begär att provdelar med kända defekter körs genom linjen under en revision. Ett fungerande system bör fånga en sådd defekt varje gång.
Frågan för en pressgjutningsköpare är inte längre om AI kommer att ersätta mänskliga inspektörer. Det är huruvida en leverantör behandlar inspektion som en statisk grind eller som ett anslutet system som läser varje del, registrerar data och matar tillbaka den till formen och maskinen. Den andra modellen levererar bra delar konsekvent. Den första modellen skickar snygga delar tills den dagen den skickas en dålig
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo