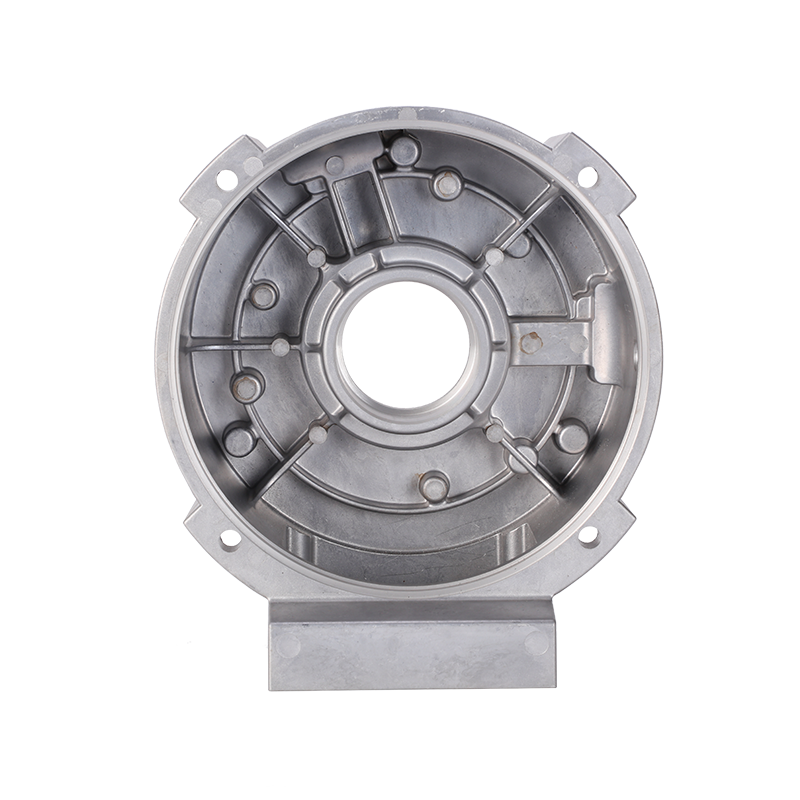
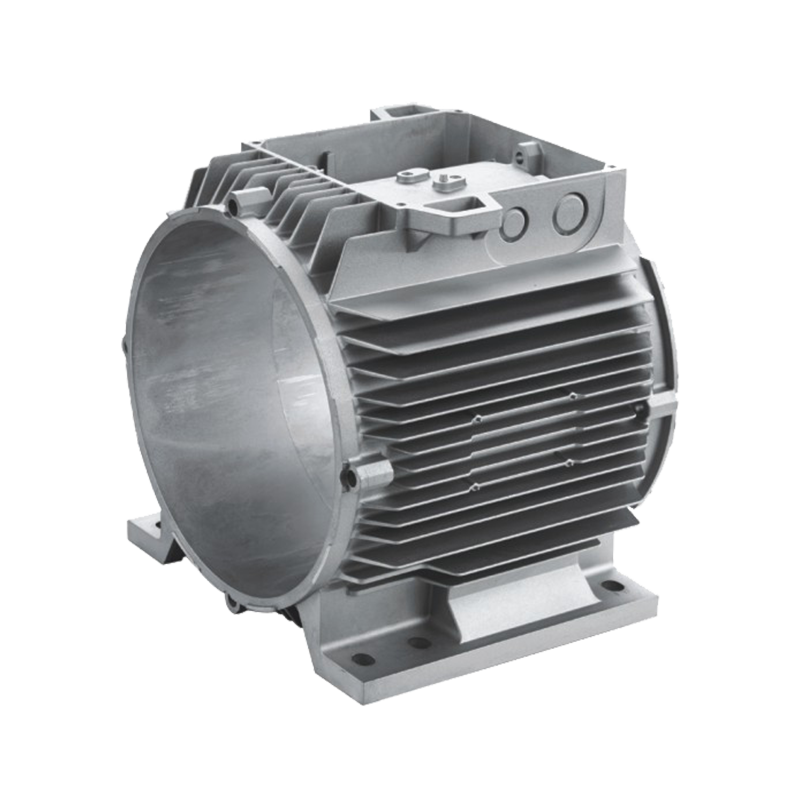
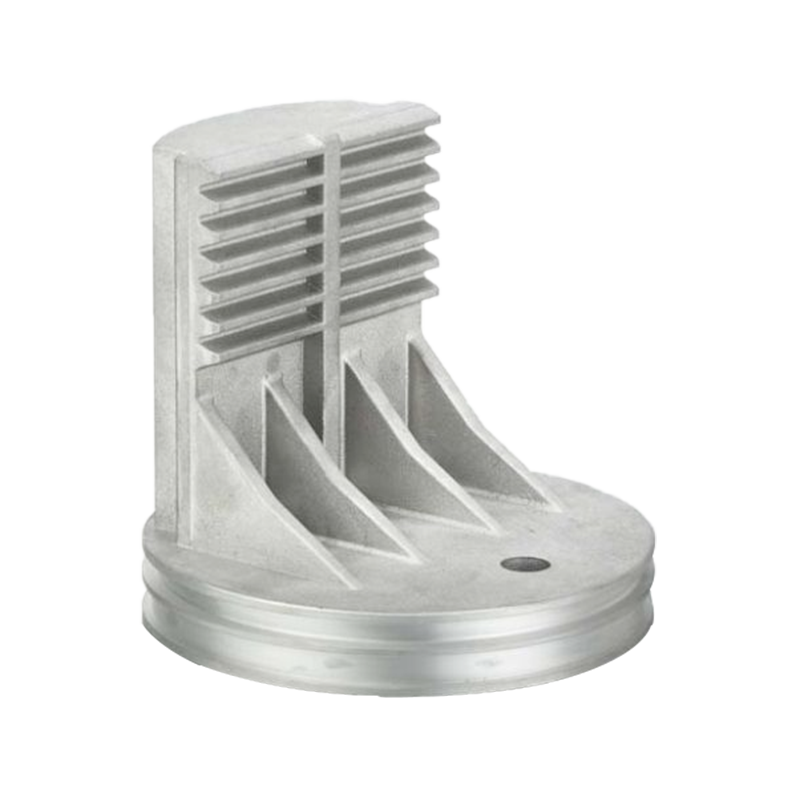
Välj pressgjutning när du behöver tusentals identiska, tunnväggiga metalldelar till en låg kostnad per styck. Välj CNC-bearbetning för prototyper och snäva toleranser, sandgjutning för mycket stora eller mycket små partier och formsprutning när plast är acceptabelt.
Dessa batchintervall är tumregler. Den verkliga brytpunkten beror på delens vikt, geometri, legering och tolerans, så bekräfta det med en offert.
Pressgjutning är en process som sprutar in smält icke-järnmetall i en härdad stålform vid högt tryck, och sedan matar ut en nästan nätformad del inom några sekunder. Eftersom formen återanvänds tiotusentals gånger sprids den höga verktygskostnaden över varje del, och kostnaden per styck sjunker kraftigt när volymen växer.
Ningbo Jieda Moulding & Machine har byggt pressgjutformar och precisionsdelar av aluminium sedan 1987 i Beilun, Ningbo. Utforska vår pressgjutformar , pressgjutna delar av aluminium and pressgjutna delar av zink .
Pressgjutning erbjuder den lägsta metallkostnaden per del i volym, men det kräver den högsta förhandsverktygen bland metallprocesserna. Tabellen nedan visar typiska värden som hjälper dig att välja en process.
| Faktor | Pressgjutning | CNC-bearbetning | Sandgjutning | Formsprutning |
|---|---|---|---|---|
| Bästa batchstorlek | 3 000 to millions | 1 till 500 | 1 till 1 000 | 5 000 to millions |
| Kostnad per del i volym | Låg | Hög | Medium | Mycket låg |
| Typisk minimivägg | Ca 1,0 till 2,5 mm aluminium, ner till 0,5 mm zink | Cirka 0,5 till 1,0 mm | Cirka 3 till 6 mm | Cirka 0,5 till 3 mm |
| Ytfinish (Ra) | 1,6 till 3,2 mikrometer som gjuten | 0,4 till 3,2 mikrometer | 6,3 till 25 mikrometer | 0,1 till 1,6 mikrometer |
| Material | Aluminium, zink, magnesium, kopparlegeringar | Nästan vilken metall eller plast som helst | Järn, stål, aluminium, brons | Termoplaster och några härdplaster |
| Dags för första delarna | Cirka 6 till 12 veckor | dagar | Cirka 2 till 4 veckor | Cirka 4 till 10 veckor |
CNC vinner mindre än några hundra delar, och pressgjutning vinner när verktygskostnaden är fördelad på tusentals bitar. CNC tar bort material från fast ämne, medan pressgjutning formar formen i ett skott.
Som en illustration kan ett komplext aluminiumhölje klippt från ämne tillbringa 20 till 40 minuter på ett bearbetningscenter och ta bort mer än hälften av utgångsmetallen. Samma hölje, formgjuten, lämnar maskinen på under två minuter och behöver endast lätt efterbehandling på kritiska ytor.
Sandgjutning vinner på delstorlek och små partier, medan pressgjutning vinner på noggrannhet, ytkvalitet och hastighet. Sandformar är billiga och engångsformar, men varje form används en gång.
Pressgjutning och formsprutning följer samma logik, en återanvändbar stålform fylld under tryck, men pressgjutning gör metalldelar och formsprutning gör plastdelar. Den avgörande frågan är om din del behöver metallegenskaper.
Många produkter använder båda: en ram av pressgjuten aluminium för styrka och kylning, insvept i formsprutade plastöverdrag.
Pressgjutning blir det billigaste metallalternativet när partiet passerar ungefär 3 000 stycken. Diagrammet visar var varje process vanligtvis är ekonomiskt vettig på en logaritmisk skala.
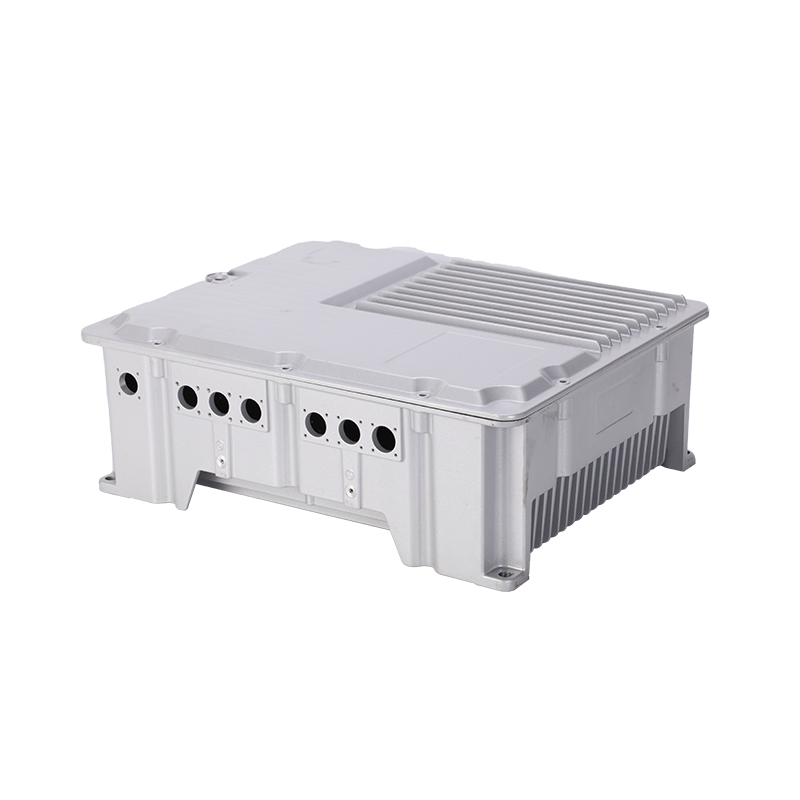
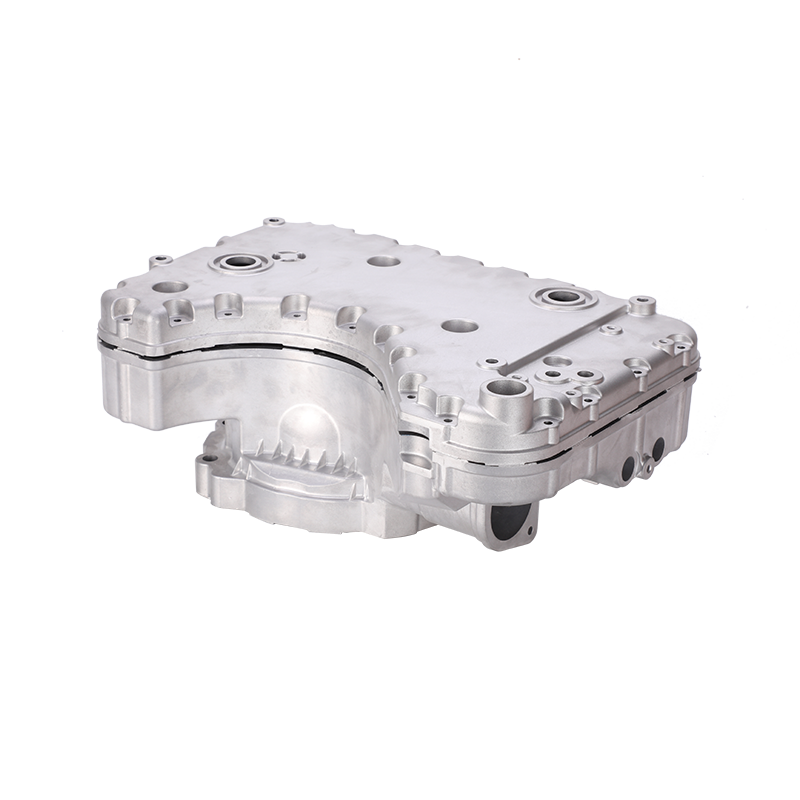
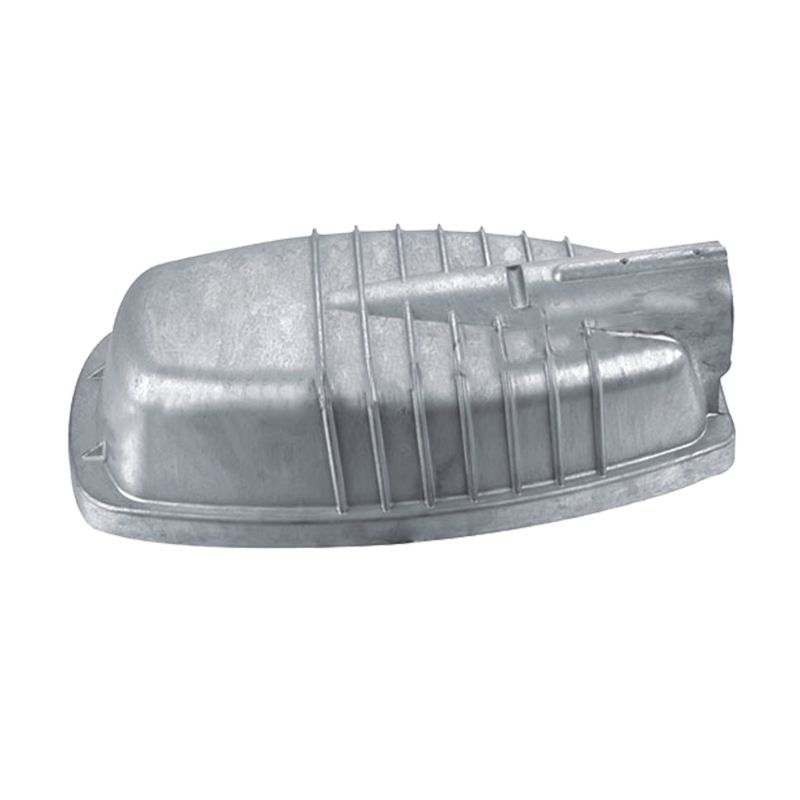
Jieda designar formen och tillverkar den pressgjutna delen under ett tak, så ett team äger verktyg, gjutning, bearbetning och efterbehandling. Bläddra bland ett urval av vårt arbete nedan.
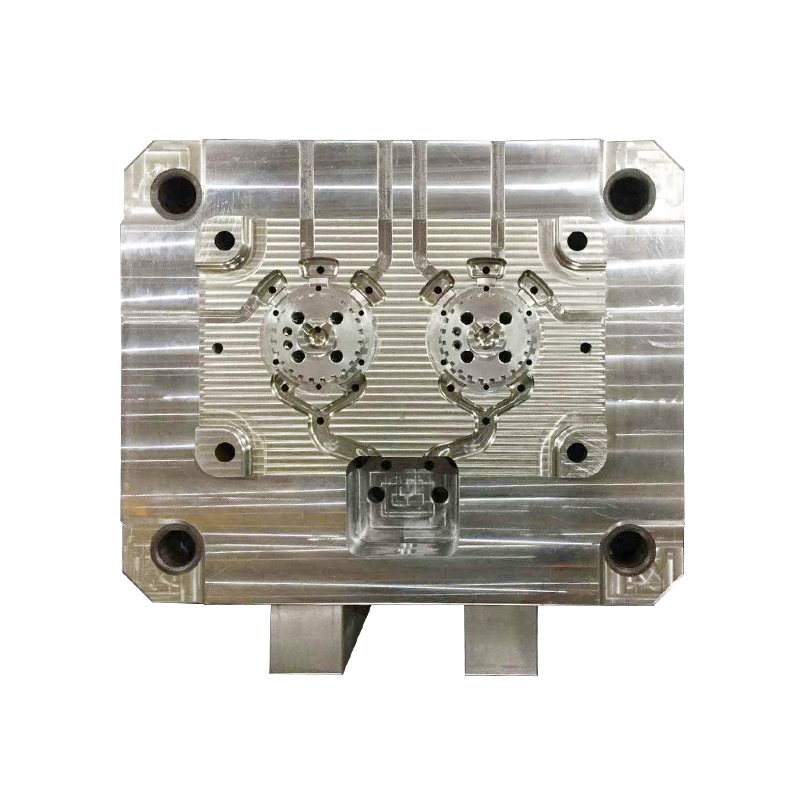 Pressgjutningsformar i aluminium Anpassade högtryck Formgjutning
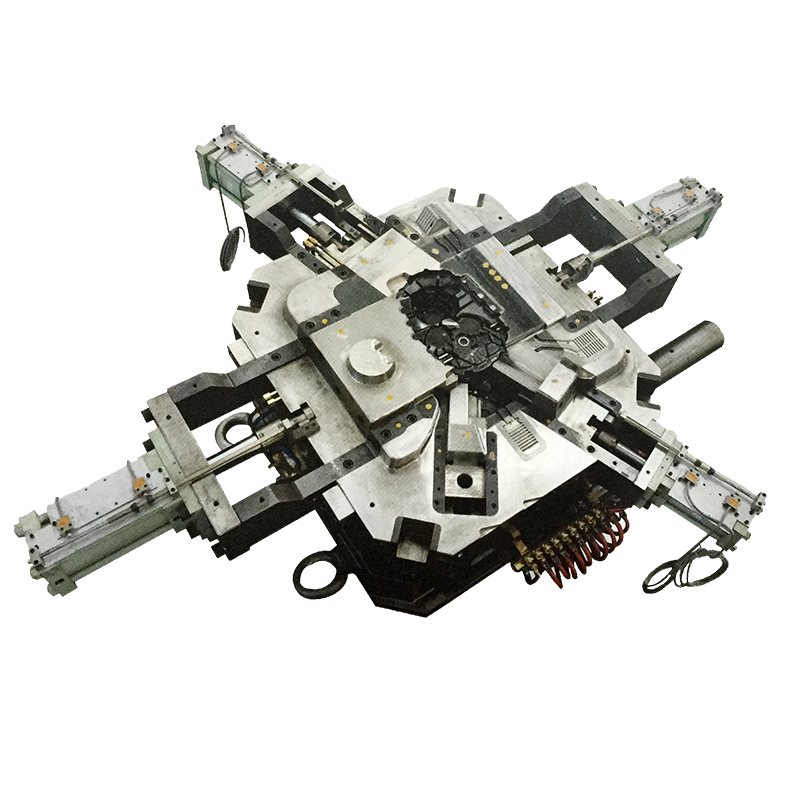 Zinkgjutformar Anpassade med hög precision Formgjutning
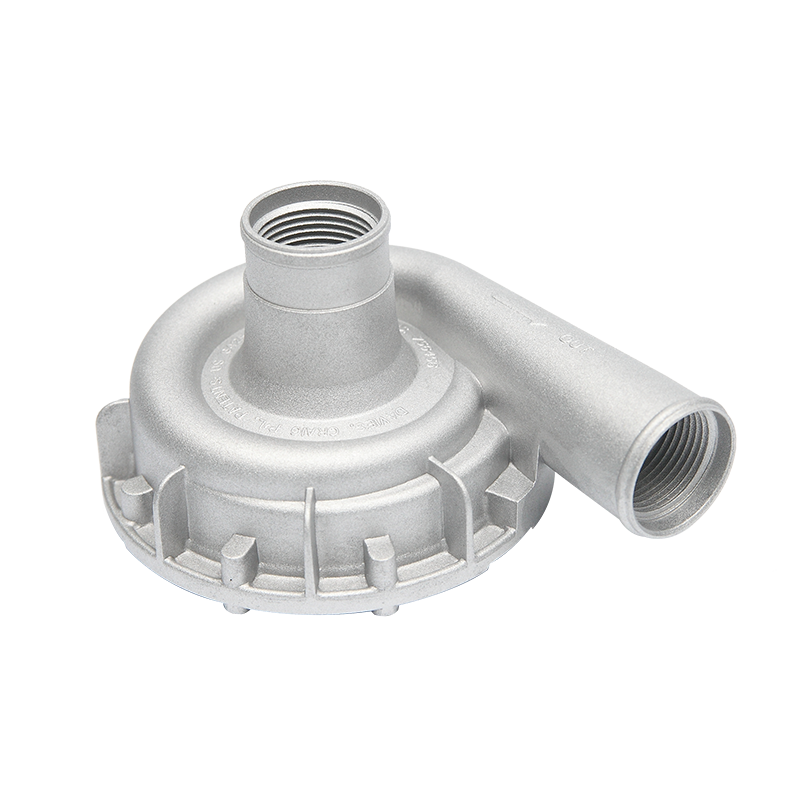 Lätt vattenpump för pressgjutning av aluminium, maskinbearbetad, enkel installation Pressgjutningsdelar av aluminium
 Stödfäste för bilbagagehållare i zinkgjutning Zinkgjutningsdelar
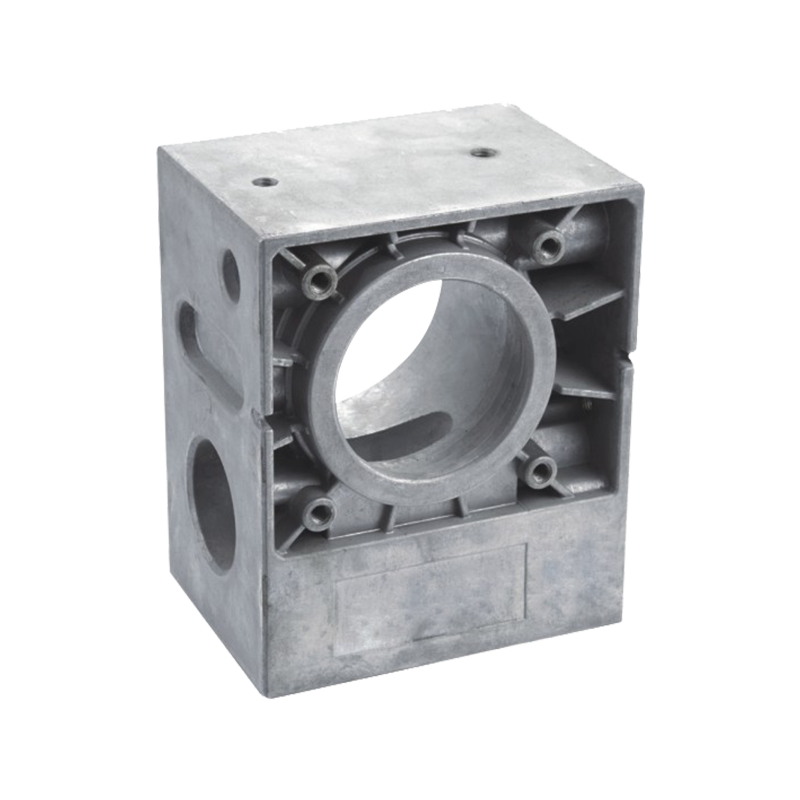 Industriell dörröppnare eller gaffeltruck växellåda i aluminium pressgjutning Växellådshus
Bestäm först efter årsvolym, sedan geometri och sedan material, eftersom enbart volymen eliminerar hälften av alternativen. Använd de fyra korten som ett snabbt filter.
Den mest kostnadseffektiva vägen för precisionsmetalldelar är vanligtvis pressgjutning för formen och CNC för endast de kritiska egenskaperna. Detta håller bearbetningstiden kort samtidigt som den möter täta passningar på hål, gängor och tätningsytor.
CAD-, CAM- och CAE-flödesanalyser förutsäger porositet och kallstängningar innan stål skärs.
Smält legering fyller formen under tryck och delen kastas ut.
Grindar, löpare och blixt tas bort från rågjutgodset.
Hål, gängor och tätningsytor bearbetas till slutlig tolerans.
Anodisering, pulverlackering eller plätering appliceras. Läs vår anodiserande RFQ guide .
Dimensionskontroller och läckage- eller trycktester bekräftar varje batch.
Det dyraste misstaget är att välja en process från prototyppriset istället för livslängdsvolymen. Undvik dessa fem mönster.
En komplett offertförfrågan låter en leverantör rekommendera rätt process och citera den i en omgång. Skicka följande föremål tillsammans.
Ja på volymen. Pressgjutning blir vanligtvis billigare när partiet når några tusen stycken, medan CNC är billigare för några hundra stycken eller färre.
Inte på egen hand. Toleranser som gjuts är lösare än maskinbearbetade toleranser, så kritiska funktioner färdigställs vanligtvis av CNC efter gjutning.
Pressgjutning ger i allmänhet en finare, tätare hud på tunna väggar, men högtrycksfyllning kan fånga in gasporositet. Bra formflödesdesign och ventilation minskar denna risk för strukturella delar.
Ibland, för icke-strukturella delar med låg värmebelastning. Den kan inte ersätta pressgjutning där värmeavledning, EMI-skärmning eller styvhet vid temperatur krävs.
Skicka din ritning och årsvolym, så berättar våra ingenjörer om pressgjutning, CNC eller en hybridväg ger den lägsta totalkostnaden. Lär dig mer om vår OEM- och ODM-tjänst eller kolla FAQ .
Begär en offertÄr du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo