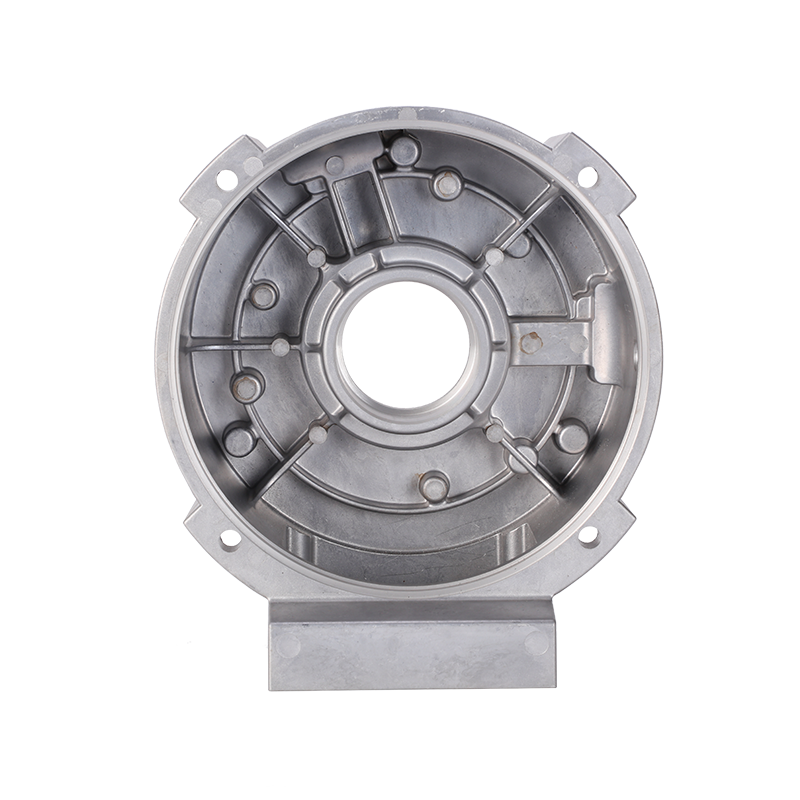
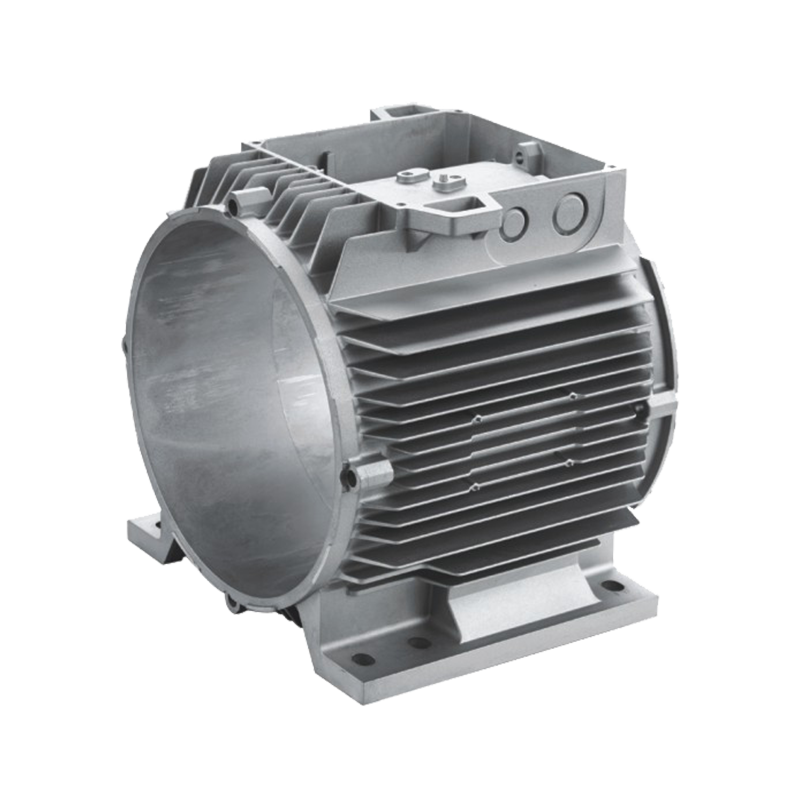
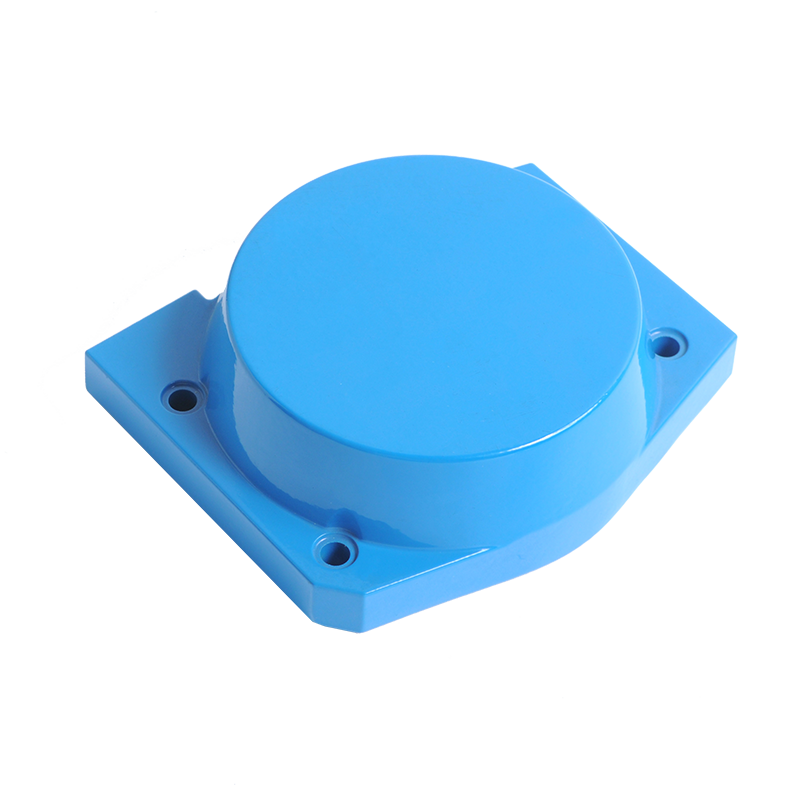
En inköpsingenjör skickar ut 5 000 formgjutna motorhus för svartanodisering. Proverna såg bra ut. Produktionspartiet kommer tillbaka fläckigt grått, med vita fläckar runt ejektorstiftsmärkena och ett synligt tonavbrott där den bearbetade ytan möter den gjutna ytan. Ingenting förändrades vid anodiseringslinjen. Det som förändrades var gjutningen.
Kort svar först: pressgjutgods av aluminium kan anodiseras, och en tjänst som förstår pressgjutning kan ha en repeterbar typ II eller typ III finish. Men resultatet avgörs innan delarna når tanken. Tre ingångar styr nästan allt du ser på den färdiga ytan - legeringen som gjutgodset hälls i, hur sund det är som gjutna huden och hur delen är designad och maskerad. Gör det rätt och anodisering blir en stabil produktionsprocess. Få dem fel och ingen mängd skicklighet kommer att rädda det kosmetiska resultatet.
Anodisering växer fram ett oxidskikt ur själva metallen. Det som inte är aluminium stannar där det är och oxiden bildas runt det. Pressgjutningslegeringar innehåller mycket icke-aluminium, så beläggningen ärver strukturen under.
Formningsmetoden spelar också roll. Pressgjutning, sandgjutning och investeringsgjutning lämna olika ytbeläggningar och olika porositetsmönster, så samma legering kan anodisera väldigt olika beroende på hur delen tillverkades.
Om en ritning säger ADC12 och kunden förväntar sig en klar, klar anodisering som matchar en 6061-sträng, är det kravet inte uppnåeligt - inte med en bättre anodisering och inte med mer polering. Legeringen måste väljas för finish, och det valet hör hemma på form- och gjutningsstadiet.
| Legering | Kiselinnehåll | Anodiserande beteende | Bäst passform |
|---|---|---|---|
| A383 / ADC12 (sekundär) | ~9,5–11,5 % | Mörkgrå till nästan svart, satin, smutsbenägen; färgkonsistensen är svårast att hålla | Hus, konsoler och lock där färgen är mörk och efterfrågan på kosmetika måttlig |
| A360 | ~9–10%, lägre koppar | Grå, bättre korrosionsprestanda och stabilare färg än A383 | Motorhus och kåpor behöver korrosionsbeständighet |
| AlSi10MnMg (primär, t.ex. Silafont-36) | ~10%, låg järnhalt, mangan tillsatt | Mest konsekvent anodiseringsrespons bland pressgjutna legeringar; ljusgrå och färgbar | Struktur- och elbilsdelar, batterihus, tunnväggiga säkerhetskomponenter |
| 6061 (smidd) | under 1 % | Ljus, enhetlig och lätt att färga | Endast bearbetade delar - det kan inte vara högtrycksgjutna |
De flesta program landar på en av två vägar. Om finishen är en mörk dekorativ anodisering på ett allmänt gjutgods, är A383 funktionsduglig och kostnadseffektiv, och utseendespecifikationen är skriven runt en satengrå-svart. Om anodiseringen är funktionell eller måste färgas, kostar en övergång till en primärlegering som AlSi10MnMg mer per kilo men tar bort det mesta av färgrisken.
Bearbetning förändrar också bilden. En del eloxerad som gjuten är mörkare och mer fläckig än samma del med dess synliga ytor bearbetade. Där en enhetlig ton krävs, bearbetas de kosmetiska ytorna och resten förblir gjutna.
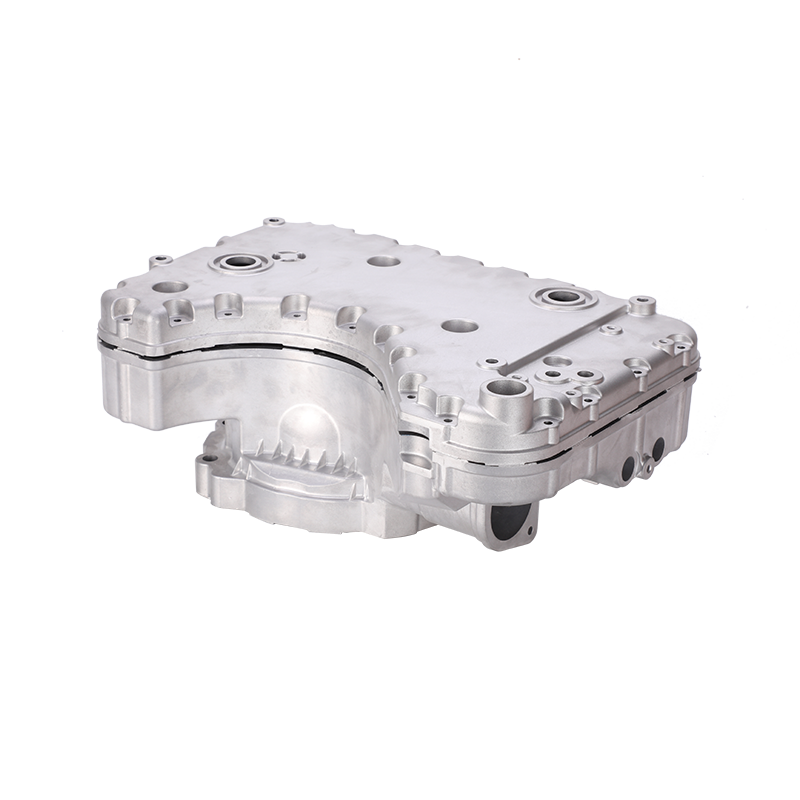
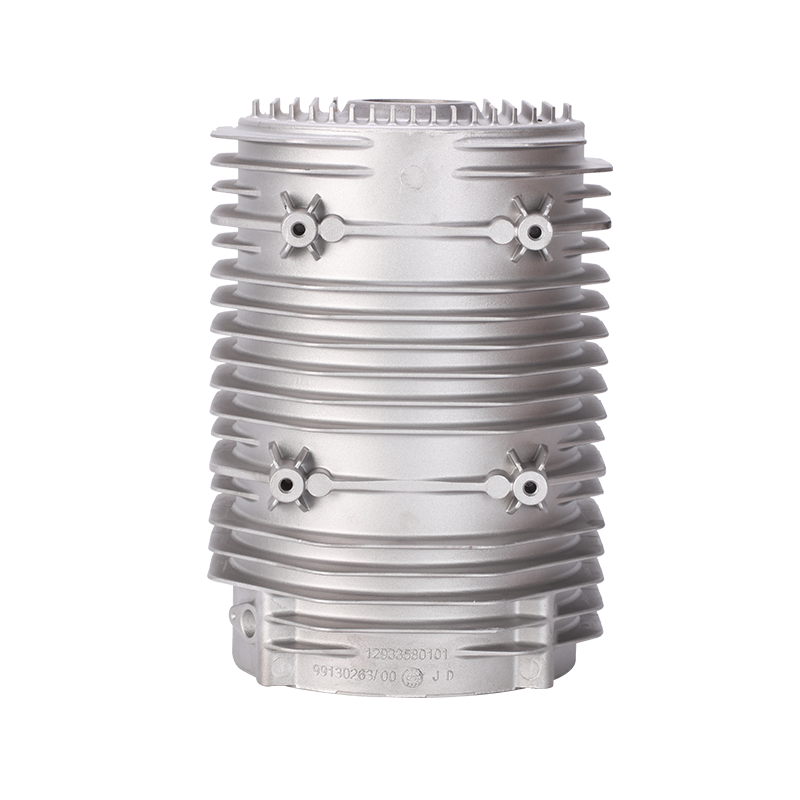
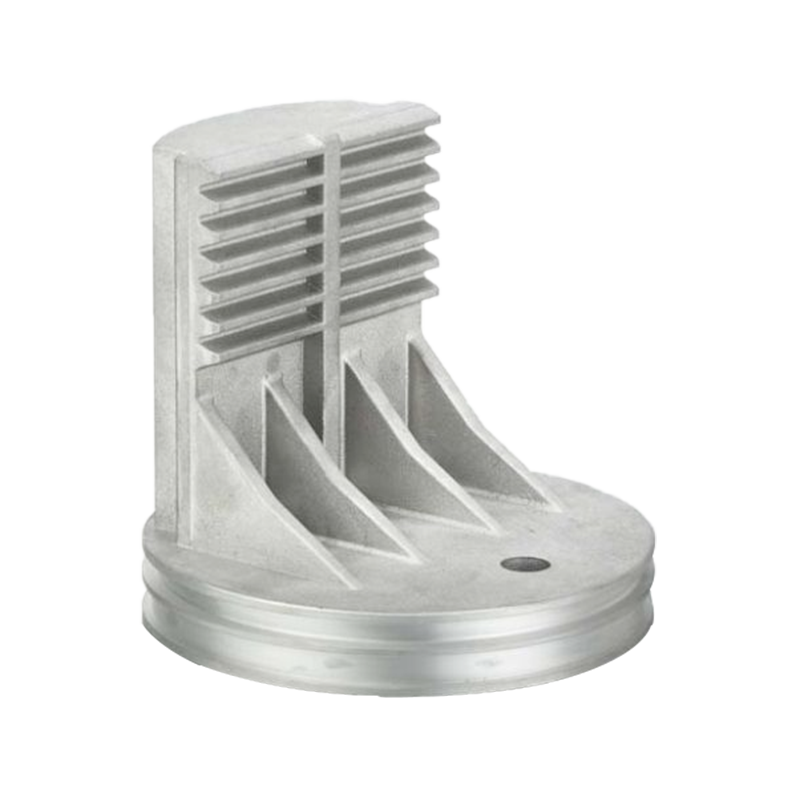
 Anodiserad aluminium gjutna kolvar för motorer och kompressorer Se den här produkten för anodiserade pressgjutna kolvar av aluminium, inklusive legeringsalternativ och ytbehandlingsdetaljer som är relevanta för bearbetnings- och beläggningsbeslut. Visa produkt →
Välj beläggningsklass från funktionen, inte från finishens namn. De tre vanliga alternativen beter sig helt olika på en pressgjutning.
Dekorativa och korrosionsbeständiga. Den accepterar färg över ett brett färgområde, håller en satinyta och passar synliga lock, gavel och höljen. På legeringar med hög kisel kan du förvänta dig grå-till-svart snarare än ljusa toner.
Slitstyrka först, utseende andra. Hårdheten landar vanligtvis runt 350–500 HV beroende på legering. Färgerna är begränsade till mörkgrå, brons och svart, dimensionsförändringen är större och gjutgods med hög kisel är mer benägna att visa fläckar. Använd den till glidytor, ventilhus och slitplattor.
Under en mikron tjock, ledande och billig. Om kravet är korrosionsbeständighet plus elektrisk jordning, är konverteringsbeläggningen vanligtvis korrekt och anodisering är fel - anodisering är dielektrisk och kommer att isolera delen.
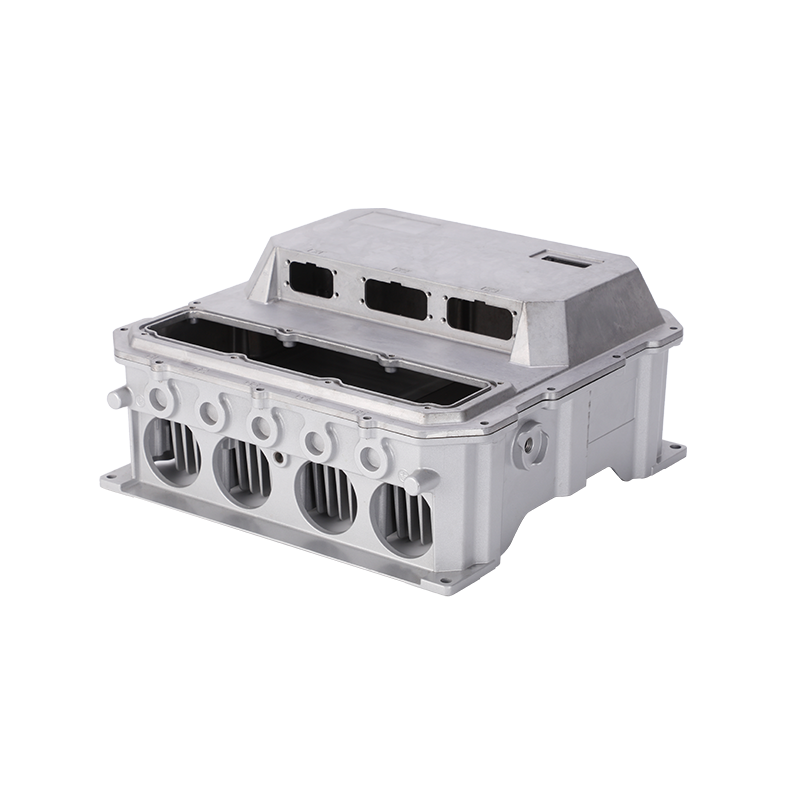
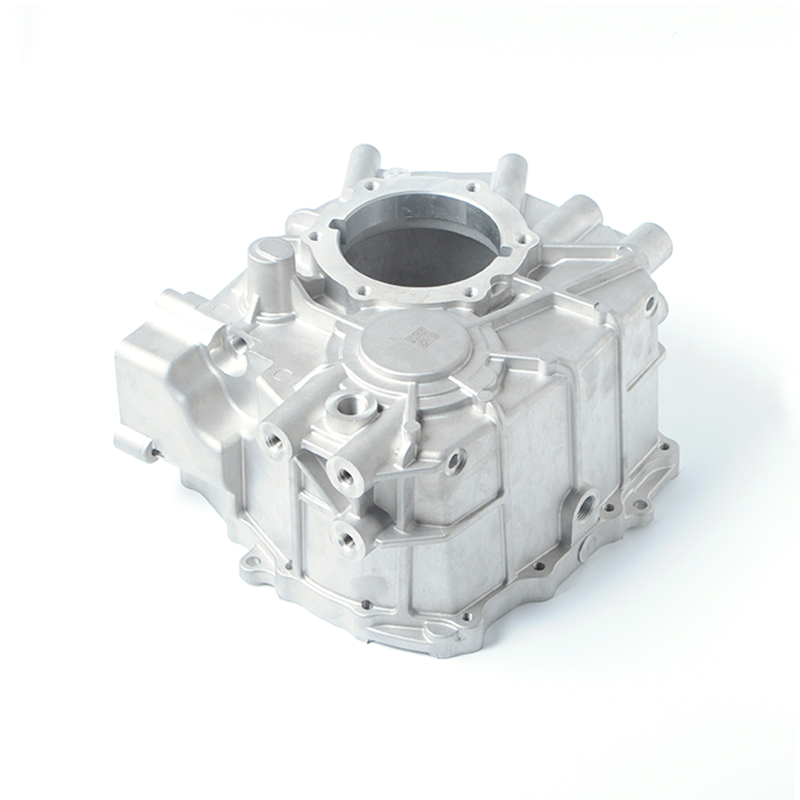 Högtrycksgjutna bilmotorhus i aluminium Granska detta anpassade motorhus för bilbruk, med aluminiumlegeringsalternativ, ytbehandlingar, testning och dimensionella toleransdetaljer kopplade till anodiseringsval. Visa produkt →
Anodisering förbrukar ungefär hälften av sin tjocklek från substratet och lägger den andra hälften utåt. En 20 µm typ II-beläggning växer cirka 10 µm per sida; en 50 µm typ III-beläggning växer cirka 25 µm per sida. På en del som hålls på ±0,05 mm är det inte ett avrundningsfel.
Ytkvaliteten på pressgjutgods är verifierbar. Sätt testerna i inköpsordern och det slutar vara en åsiktsfråga.
En kontrollpunkt är viktigare än de flesta köpare förväntar sig: gjutningsvariabler ändrar anodiserad färg. Förhållandet mellan återvunnet innehåll, kemi i legeringspartier, termisk balans och grindförändringar flyttar alla kiselmorfologin och den färdiga tonen följer med dem. Om utseendet är kritiskt, frys legeringskällan och kvalificera på nytt efter varje form- eller processändring.
Anodisering är inte alltid svaret, och på vissa pressgjutningar är det fel.
Termiska delar sitter i en kategori för sig. Anodisering höjer emissiviteten på en kylfläns och ger korrosionsskydd för utomhus- och industribruk, varför anodiserade kylflänsar är standard i LED-belysning och elskåp.
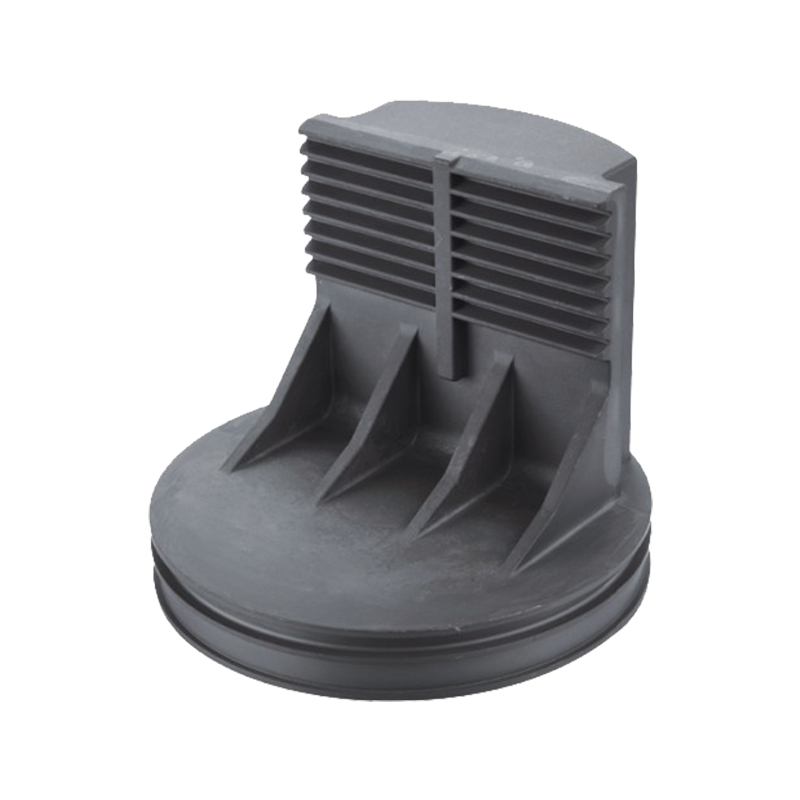
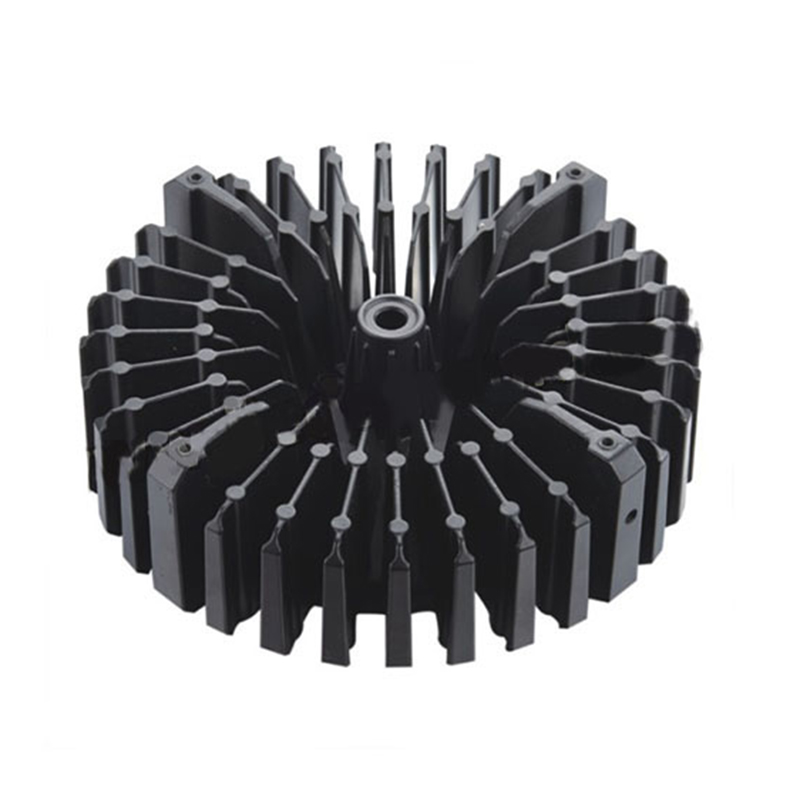 Kylflänsar i formgjuten aluminium för elektronik och industriell utrustning Denna kylflänsprodukt täcker formgjutna aluminiumalternativ, anodisering och andra ytbehandlingar och specifikationer som är användbara när du förbereder en RFQ för termiska delar. Visa produkt →
En anbudsförfrågan skriven på det här sättet sparar vanligtvis en hel provrunda, eftersom leverantören kan säga i förväg om legeringen stöder färgen, om maskeringsplanen är tillverkningsbar och hur ett realistiskt utbyte ser ut - istället för att upptäcka det på den första produktionspartiet.
Ja, men förvänta dig ett mörkgrått till svart satinresultat med begränsad färgkonsistens. Den fungerar bra för mörka dekorativa ytskikt och funktionellt korrosionsskydd. Det fungerar inte för ljusa klara eller pastellfärger.
Ja. Ungefär halva beläggningstjockleken växer utåt per sida - cirka 10 µm för en 20 µm typ II-beläggning och cirka 25 µm för en 50 µm typ III-beläggning. Gängor, hål och tätningsytor behöver normalt maskeras.
Vanligtvis en av tre orsaker: porositet som håller elektrolyten genom tätningssteget, blandade som gjutna och bearbetade ytor på samma del, eller en ändring av legeringsparti. Fixeringen är uppströms – ekolodsgjutgods, konsekvent bearbetning och en frusen legeringskälla.
Det är möjligt, med gränser. Tjocklek över ungefär 50 µm på en högkisellegering tenderar att spricka eller se fläckig ut. Fortsätt hårdanodisering i intervallet 25–40 µm och bekräfta det med en produktionsavsiktsförsök.
Anodisering av ett pressgjutgods är en kedja snarare än ett enda steg: val av legering, form- och gjutgodhet, bearbetningsstrategi, maskering, sedan anodiseringslinjen. När ett finishproblem uppstår är orsaken vanligtvis två eller tre länkar tillbaka från tanken.
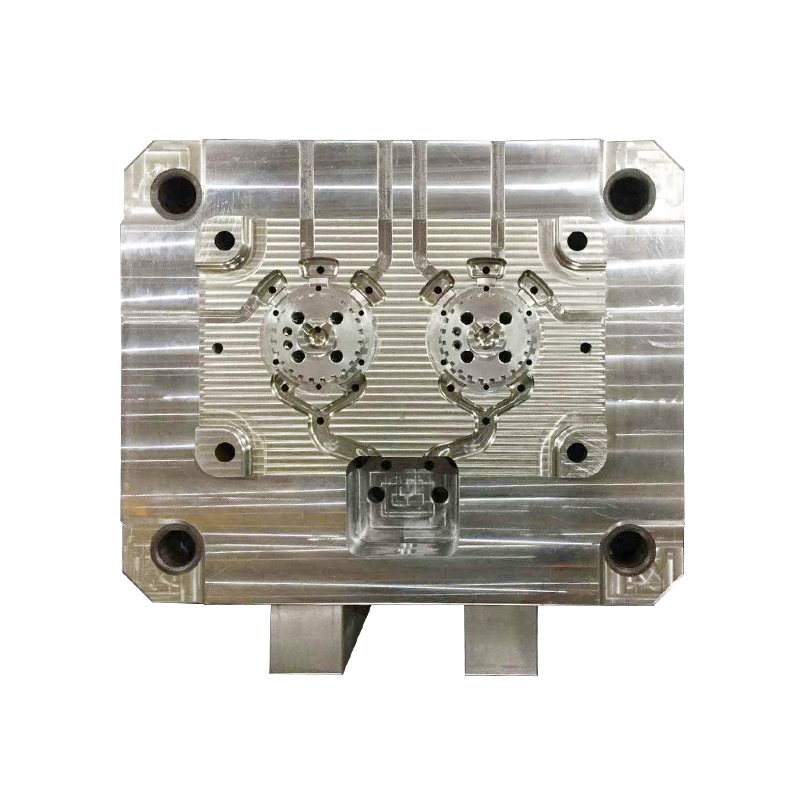
Vårt eget arbete täcker framsidan av den kedjan. Vi designar och bygger formarna, kör högtryckspressgjutning från 1600T ner till 200T, bearbetar internt på CNC-centra och koordinerar ytbehandling inklusive anodisering och pulverlackering under ett IATF 16949 kvalitetssystem. Om ett program behöver en eloxerad pressgjuten del med en definierad färg och ett definierat korrosionsmål, är den praktiska utgångspunkten att fixera legeringen och de kosmetiska ytorna innan formen skärs. Du kan granska vår pressgjutning och bearbetning av aluminium eller skicka en ritning med finishkraven bifogade — ju tidigare de två besluten fattas, desto färre överraskningar hamnar på den färdiga ytan.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo