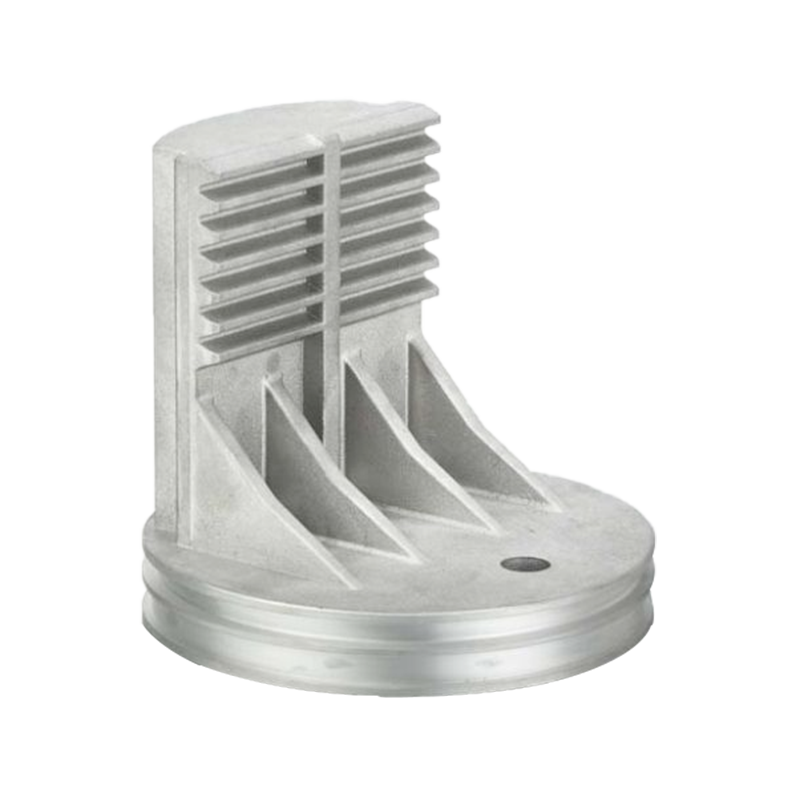
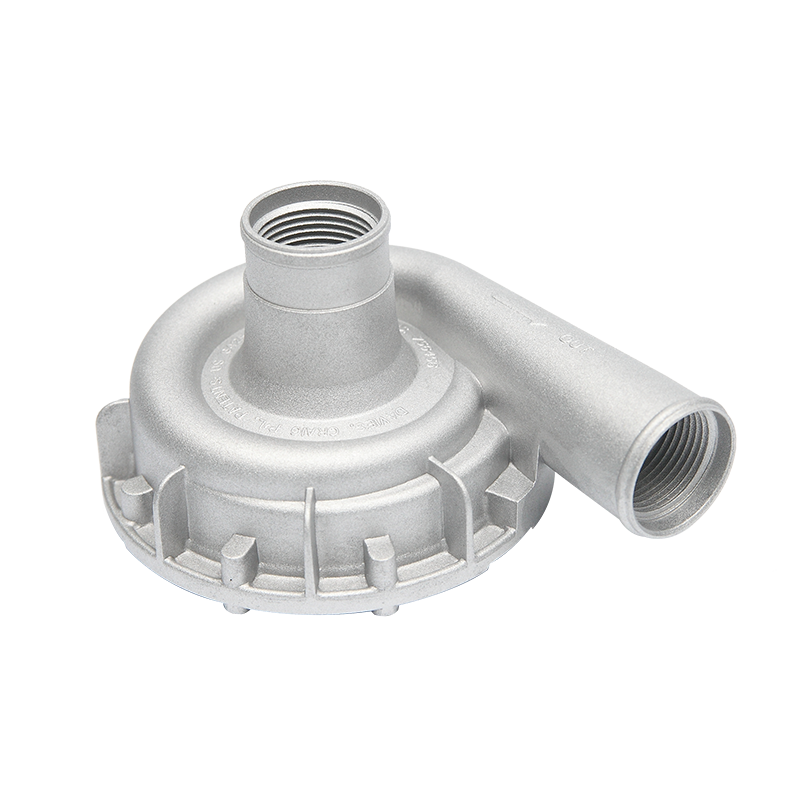
Ett maskinbearbetat motorhus av aluminium klarar inte ett läckagetest vid 1,5 bar efter 40 sekunder. Legeringen var i specifikationen, formtemperaturen låg inom intervallet och gjutningen såg felfri ut före bearbetning. Orsaken var gas: luft som kom in i kaviteten med metallen och som inte hade någonstans att ta vägen när delen stelnat.
Vakuumpressgjutningsteknik är processens svar på det misslyckandet, och dess fördelar är lättast att bedöma i produktionstermer: skrothastighet, läckagehastighet och vad du får göra med detaljen efter gjutning.
Slutsatsen först: genom att evakuera formhåligheten före och under skottet, skär vakuumpressgjutning infångad gas till en bråkdel av konventionella högtryckspressgjutningsnivåer (HPDC). Den ena förändringen ger de flesta fördelarna: färre gasporositetsdefekter, trycktäta gjutgods, en praktisk väg till T6 värmebehandling och svetsning, tunnare väggar, renare gjutgods och en lägre kostnad per accepterad detalj. Avvägningen är verktygets komplexitet: tätade stansar, vakuumventiler och disciplinerat underhåll.
I en konventionell kallkammarmaskin är hålrummet fullt av luft vid atmosfärstryck när kolven startar sitt snabba skott. Metall kommer in i porten med 30-60 m/s, och luften har millisekunder på sig att komma ut genom ventiler som vanligtvis är 0,1-0,2 mm djupa. Ventilerna slår över eller täpps till med rester av släppmedel, och det som blir kvar blir gasporositet.
Ett vakuumsystem lägger till en ventil i formen som förbinder kaviteten med en vakuumtank. Kaviteten pumpas ner under det långsamma skottet, innan det snabba skottet startar, och ventilen stängs när metallfronten anländer. Intensifieringen går sedan precis som den gör i ett normalt skott.
Två nivåer är gemensamma. Vakuumassisterade system drar hålrummet till ungefär 200-500 mbar absolut och stöder huvudsakligen ventilerna. Högvakuumsystem når 50-100 mbar och är versionen som förändrar vad en gjutning kan användas till. Två detaljer avgör om endera fungerar: vakuumnivån måste mätas vid formen, inte vid pumpen, eftersom en sliten tätning döljer problemet; och vakuum ersätter inte ventilering, det minskar hur mycket luft ventilerna måste passera, vilket minskar blixt och igensättning.
| Parameter | Konventionell HPDC | Vakuumassisterad | Högvakuum pressgjutning |
|---|---|---|---|
| Kavitetstryck före fyllning | cirka 1 000 mbar | 200-500 mbar | 50-100 mbar |
| Gasinnehåll i gjutgodset | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Typisk väggtjocklek | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| T6 värmebehandling | inte praktiskt, blåsor | begränsad | genomförbart på lämpliga legeringar |
| Trycktäthet | behöver ofta impregnering | vanligtvis acceptabelt | tillförlitligt läckagetät |
| Relativ matriskostnad | baslinje | plus 5-15 % | plus 10-25 % |
| Underhållsfokus | ventiler, släppmedel | tätningar, ventil | tätningar, ventil, vacuum monitoring |
Att skära av luften i kaviteten tar inte bort varje por; krympporositet från dålig termisk balans är ett separat problem. Det tar bort de stora, oregelbundna gasporerna som orsakar de flesta avstötningar, och som dyker upp på fem ställen.
Gashalten i ett välkontrollerat högvakuumspruta faller vanligtvis från 10-20 cm³ per 100 g metall till 2-5 cm³, och densiteten ökar med ungefär 1-2%. Radiografiska avstötningsfrekvenser följer samma trend.
Hus, ventilhus, batterikåpor och oljetråg bedöms efter läckagehastighet, inte utseende. Konventionella gjutgods behöver ofta hartsimpregnering för att passera, vilket ger ett steg och en temperaturberoende risk för fel. Vakuumgjutgods håller vanligtvis tryck som gjutna, så läckagetestet verifierar snarare än reparationer.
T6-lösningsbehandling vid cirka 500 °C gör att instängd gas expanderar, och en konventionell pressgjutning blåsor. Med låga ensiffriga gasinnehåll kan lämpliga konstruktionslegeringar värmebehandlas och MIG, TIG eller lasersvetsas med acceptabel portillväxt.
Lägre mottryck från instängd luft gör att metall fyller tunna sektioner mer förutsägbart, så 1,2-1,8 mm väggar ersätter 2,5-3,0 mm. Bearbetningsmaterial och vikt minskar, och färre ythål betyder färre blåsor efter pulverlackering eller anodisering.
Vinsten är inte ett billigare skott, det är en billigare bra del. Anläggningens avvisningsfrekvens sjunker vanligtvis från 5-8 % till 1-3 %, och eftersom defekter fångas upp vid röntgen- eller läckagetest snarare än efter CNC-bearbetning, sjunker det förlorade värdet per kasserad bit kraftigt.
Vakuumpressgjutning betalar tillbaka där väggarna är tunna, geometrin är komplex eller delen måste hålla trycket eller överleva värmebehandling. Tre grupper dominerar orderboken.
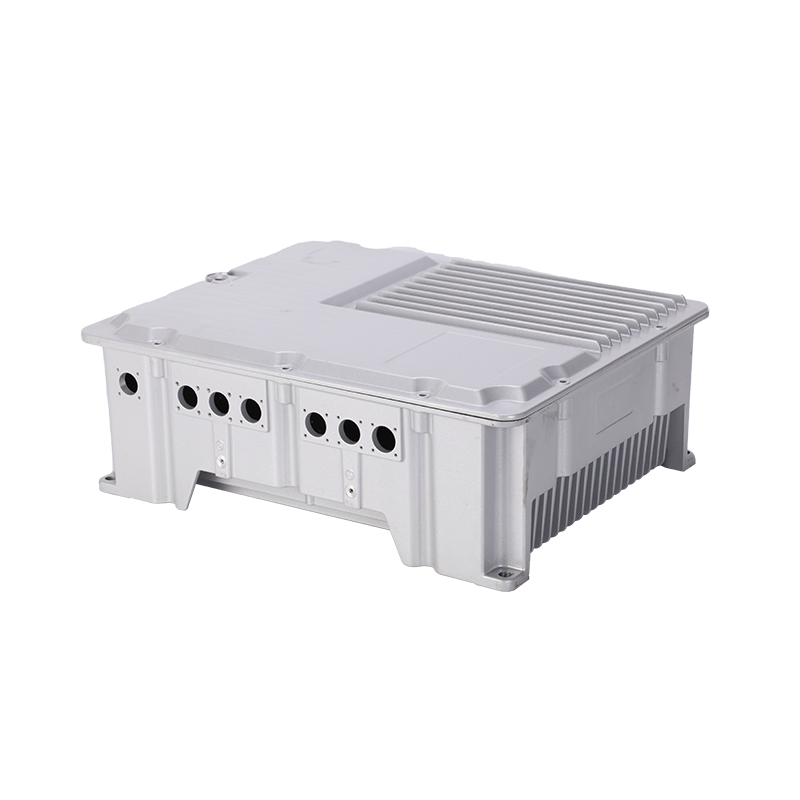
Kapslingar kombinerar stor projicerad yta, tunna väggar, tätningsflänsar och strikta läckagegränser. Porositet vid en fläns eller en svetssöm är en säkerhetsfråga snarare än en kosmetisk. Designsidan täcks av vår anteckning om hur batterihus och kåpor bidrar till säkerheten för nya energifordon .
 Batterihus och lock för ny energi/elbil Batterihus och lock för ny energi/elbil Visa produkt →
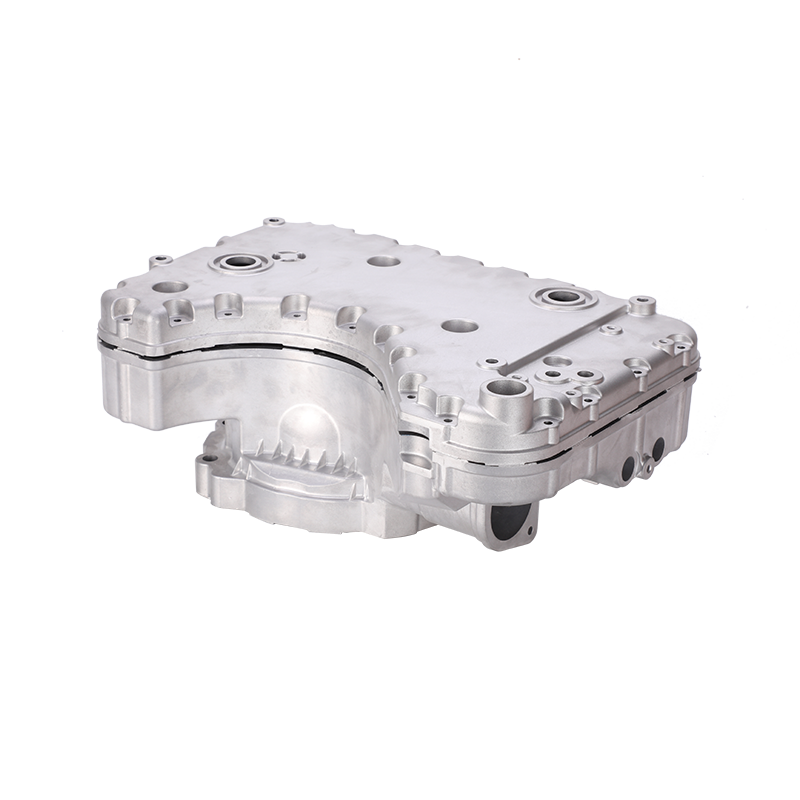
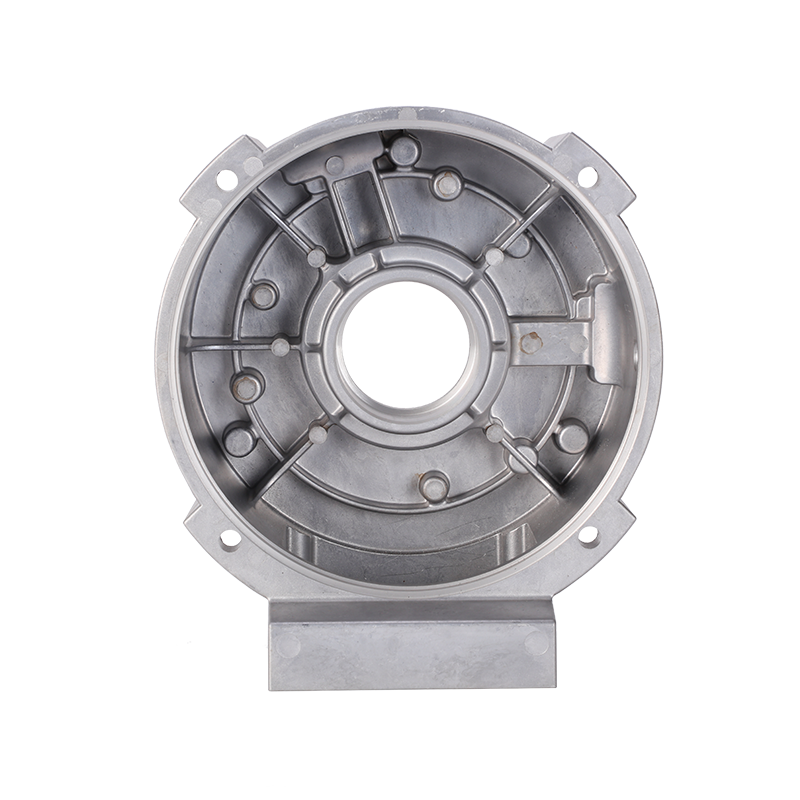
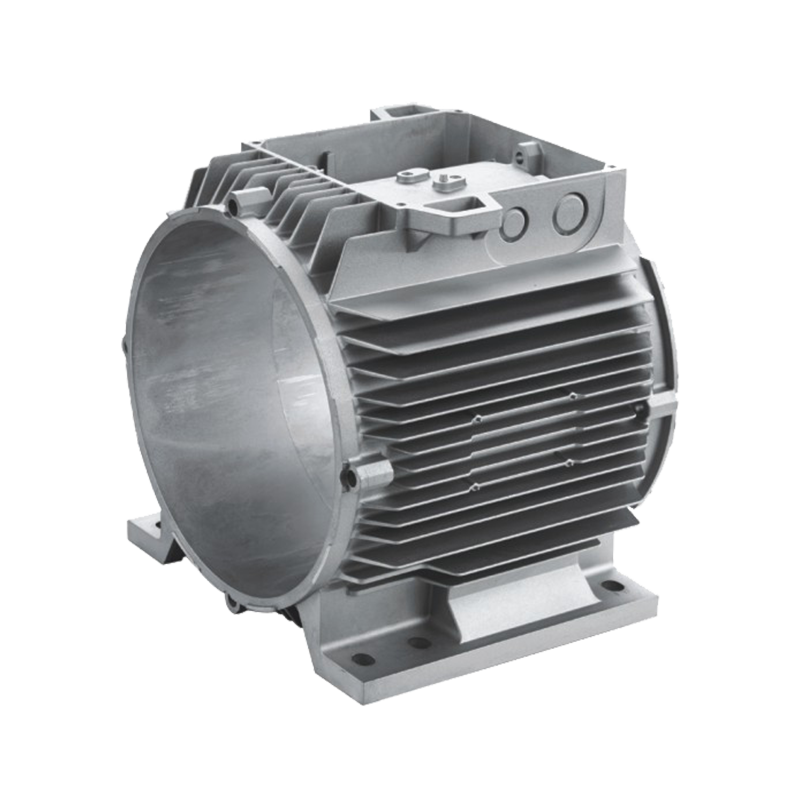
Dessa delar måste hålla sätena koncentriska, avleda värme och ofta integrera kylkanaler. Tätare metall runt lagersäten och tätningsytor minskar bearbetningstillåten och efterbearbetningsskrot.
 Elmotorhus Statorram Aluminiumpressgjutning Elmotorhus Statorram Aluminiumpressgjutning Visa produkt →
LED-hus och kylflänsar, växellåda och lyftkomponenter, reglerventiler och pneumatiska delar följer samma logik: tunnare väggar, färre hål efter beläggning, bättre trycktäthet.
Indikativ uppdelning av vakuumassisterat och högvakuumarbete i en blandad orderbok för fordon och industri.
Köpare som behandlar vakuum som en universell uppgradering betalar vanligtvis för verktyg som de inte kan använda. Det är värt att vara tydlig med gränserna.
Processen levererar endast om köpspecifikationen stödjer det. Fyra punkter är värda att skriva in i förfrågan.
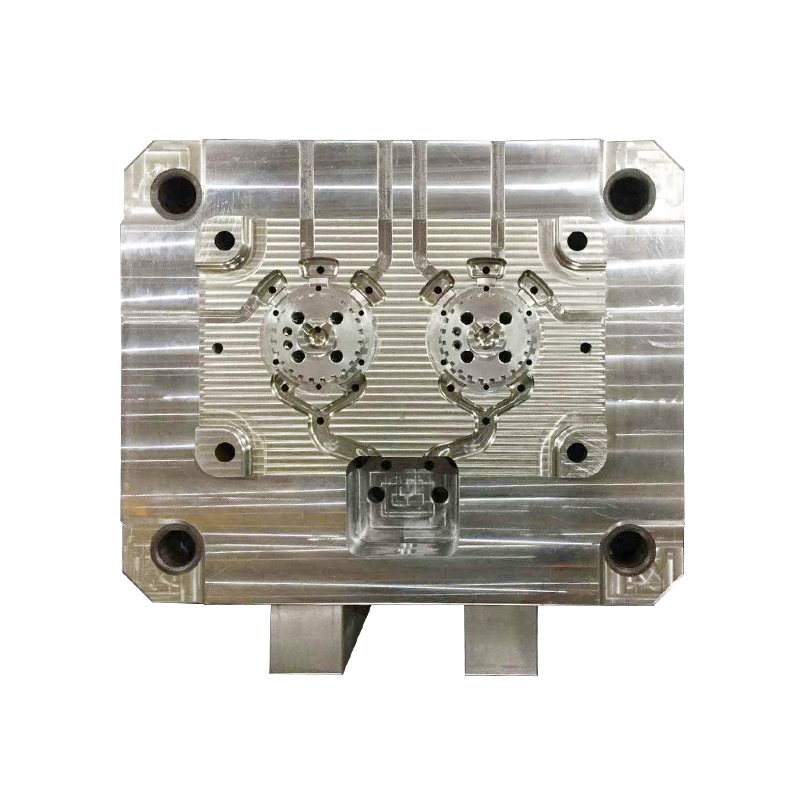
Ningbo Jieda Moulding & Machine bygger aluminium- och zinkformar och gjuter delar vid sin fabrik i Beilun, med egen CNC-bearbetning, pulverlackering och anodisering, IATF16949-certifiering och kallkammarmaskiner från 200 ton till 1 600 ton. Formsidan av den kedjan är där ett vakuumprogram vinner eller förloras.
 Pressgjutningsformar i aluminium Anpassade högtryck Pressgjutningsformar i aluminium Anpassade högtryck Visa produkt →
Du kan läsa mer om företaget och dess pressgjutningsverksamhet om du behöver kontrollera kapacitet eller utrustningens passform.
Nej. Vakuumassisterad gjutning använder ett blygsamt vakuum, vanligtvis 200-500 mbar, främst för att hjälpa ventilerna. Högvakuumgjutning drar hålrummet till 50-100 mbar och är versionen som gör värmebehandling, svetsning och pålitlig trycktäthet realistisk. När en leverantör citerar vakuumpressgjutning, fråga efter det uppmätta kavitetstrycket.
Standard Al-Si-legeringar som A380 eller ADC12 ökar främst i skrothastighet och ytkvalitet. Strukturella legeringar med lågt järnhalt och kontrollerat mangan, som används för tunnväggiga och värmebehandlade delar, vinner mycket mer; de är anledningen till att högvakuumsystem utvecklades. Zinklegeringar kan också gjutas under vakuum, men fördelen är mindre eftersom zink flyter lättare.
Nej. Det minskar sannolikheten för stora gasporer, men krympporositet, kallstängningar och inneslutningar förekommer fortfarande. De flesta program fortsätter att ta prover med röntgen plus 100 % läckagetestning på trycktäta delar och använder vakuumloggen för att demonstrera processstabilitet istället.
Om delen måste hålla tryck, värmebehandlas eller svetsas, oftast ja; alternativet är en annan process eller ett impregneringssteg. För en enkel, tjockväggig, icke-trycksatt del, betalar sig sällan de extra 10-25 % i formkostnaden tillbaka.
Fördelen med vakuumpressgjutning är inte en egenskap. Det är en förändring av vad processen tillåts lova: ett gjutgods som håller trycket, överlever en värmebehandlingscykel, accepterar en beläggning utan blåsor och når bearbetning med en förutsägbar kasseringshastighet. Om din nästa del bedöms av ett läckagetest eller ett utmattningskrav är den förändringen värd att betala för. Om det är en parentes är det förmodligen inte det.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo