Pulverlackering överlever på ett pressgjutet aluminium när tre saker står i linje: en tät hud utan exponerad porositet, en konverteringsbeläggning som faktiskt binder och ett härdningsschema anpassat till legeringen och väggtjockleken. Skaffa alla tre och en 70 µm polyesterfilm håller i 1 000 timmars neutral saltspray. Missa en, vanligtvis förbehandling på en del med ytporositet, och samma pulver blåser av inom några hundra timmar.
Det är det korta svaret. Den längre versionen är viktigare för köpare, eftersom pulverlackering ofta anges som en enda rad, "svart, matt, 60 till 80 µm", utan någon av variablerna som avgör om en finish överlever tre vintrar eller tre veckor. Vad som följer är vad hjulet kontrollerar, vad bestrykaren kontrollerar och var de två möts i en inköpsorder.
Pulverlackering är en torr process. En pistol laddar polyester- eller epoxi-polyesterpartiklar, den jordade delen drar in dem och en ugn smälter dem till en kontinuerlig film. Vidhäftningen kommer från två mekanismer samtidigt: en mekanisk nyckel från den blästrade ytprofilen och en kemisk brygga från förbehandlingsskiktet. Gjutgods kan uppnå båda, men de tjänar dem annorlunda än extruderad profil eller plåt.
En pressgjutning kommer med en tunn, finkornig hud över en grövre och mer porös insida. Blästring måste skära igenom gjuthud utan att öppna porerna under, varför media, tryck och uppehållstid förtjänar en plats i specifikationen snarare än en axelryckning. A380 och ADC12 svarar båda bra på aluminiumoxid i 120 till 180 grit-området vid måttligt tryck; för grovt media på ett tunnväggigt hölje rundar kanterna och öppnar porositeten i en enda passage.
Kiselinnehåll är den andra anledningen till att pulver är standardfinishen på gjutet aluminium. Pressgjutningslegeringar med hög kisel anodiserar ojämnt, varvid kiselfasen blir mörk eller vägrar att ta det anodiska skiktet alls. Pulver täcker samma del enhetligt, i valfri färg, med en filmuppbyggnad som döljer gjutningsstrukturen.
En pulverlinje är en kedja av beslut, och var och en av dem dyker upp senare som ett inspektionsresultat. Dessa rör nålen mest.
Spräng till en profil och rengör sedan. Alkalisk eller sur rengöring följt av en omvandlingsbeläggning, kromatfri zirkonium eller titan för de flesta exportarbeten och kromat där saltsprutmålet är hårt, ger pulvret en yta det kan greppa kemiskt. Sköljdisciplinen spelar lika stor roll som kemin: torkade sköljrester under en pulverfilm är en av de vanligaste orsakerna till blåsor som bara uppstår efter luftfuktighetscykling.
Film byggd på pressgjutna delar landar vanligtvis mellan 60 och 90 µm. Under 50 µm tunnas täckningen över gjutstrukturen ut vid de höga punkterna och saltsprutans prestanda försvinner snabbt. Över ungefär 120 µm blir slagsprickor och gängstörningar verkliga risker. Härdning pågår vanligtvis 10 till 25 minuter vid 163 till 204 °C metalltemperatur, och det är metalltemperaturen, inte ugnsdisplayen, som räknas.
Bestäm maskering före beläggning, aldrig efter. Gängor, passande ytor, lagerhål, markkuddar och alla delar som hålls tätare än cirka ±0,1 mm ska maskeras. Återgängning efter härdning fungerar, men det tar bort beläggningen från gängflankerna och lämnar en rå kant som blir den första korrosionsplatsen på delen.
| Steg | Typisk inställning | Vad går fel om det hoppas över |
|---|---|---|
| Blast media | Aluminiumoxid, 120 till 180 grit, måttligt tryck | Svag mekanisk nyckel; beläggning lyfter i kanter och hörn |
| Förbehandling | Konverteringsbeläggning, full och jämn täckning | Blåsor och krypande tillbaka från ritslinjer under saltspray |
| Filmbygge | 60 till 90 µm, mätt på ett namngivet ansikte | Tunna zoner över gjutstrukturen korroderar först |
| Bota | 163 till 204 °C metalltemperatur, 10 till 25 minuter | Underhärdning ger en mjuk film med dålig slag- och lösningsmedelsbeständighet |
| Maskering | Gängor, hål, passande ytor, toleranser under ±0,1 mm | Monteringsstörningar och omarbetning i efterhand |
| Besiktning | Cross-hatch vidhäftning, tjocklek, saltspray per lot | Fel som upptäckts av slutanvändaren istället för linjen |
De dyraste pulverlackeringsproblemen på pressgjutgods är inte beläggningsproblem alls. De är gjutningsproblem: sammankopplad porositet nära ytan, gas instängd i metallen eller fukt som sitter i porerna som expanderar under härdningen. Resultatet är ett nålhål, en blister eller en liten krater som dyker upp minuter efter att delarna lämnat ugnen, då pulvret förbrukas och delarna skrotas tills de har tagits bort.
Coaterns försvar är en förvärmningspassning. Kör delarna till en temperatur över härdningstoppen en gång, låt instängd gas och fukt komma ut, svalna och belägg sedan. Det lägger till en ugnscykel, och på delar med hög porositet kan det behöva ske två gånger. Hjulens försvar sitter uppströms: vakuumassisterad högtrycksgjutning, kontrollerad formtemperatur, tillräcklig ventilation och ren, avgasad smälta. Val av formdesign som förhindrar lödning och turbulent fyllning minskar också, inte en tillfällighet, porositeten som förstör ytbehandlingar.
Där porositet inte kan elimineras, runt tjock-till-tunna övergångar eller i slutet av fyllningen, ska det stå på ritningen. En 0,3 till 0,5 mm bearbetningsmån på en kosmetisk yta tar ofta bort den porösa huden helt och ger beläggaren en fast yta, till en liten kostnad vid lagerborttagning.
Köpare frågar ständigt efter denna jämförelse, så här är den på ett ställe.
| Avsluta | Passar bäst på pressgjutningar | Gränser att planera runt |
|---|---|---|
| Pulverlackering (polyester) | Kosmetiska och skyddande höljen, höljen, konsoler; brett färg- och glansområde | Bota at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodisering | Smidesdelar eller delar med låg kiselhalt som behöver ett metalliskt utseende och slitstyrka | Pressgjutningslegeringar med hög kisel anodiseras ojämnt och mörknar; begränsade färger |
| Våt färg | Snabba färgbyten, körningar med låga volymer, fältbättring | Lägre filmhållbarhet; lösningsmedelshantering; behöver vanligtvis en primer |
| E-beläggning | Komplex geometri som kräver full täckning innan ett topplack | Endast tunna filmer; typiskt ett basskikt under pulver |
För de flesta gjutna hus minskar beslutet till pulver jämfört med våt färg, och volym plus färgantal avgör vanligtvis det. En färg vid produktionsvolym gynnar pulver; ett dussin färger på femtio stycken gynnar färg.
Avslutningen är sällan poängen i sig. Det skyddar en del som har ett annat jobb att göra, och applikationen avgör hur mycket av specifikationen som egentligen handlar om korrosion och hur mycket som handlar om utseende.
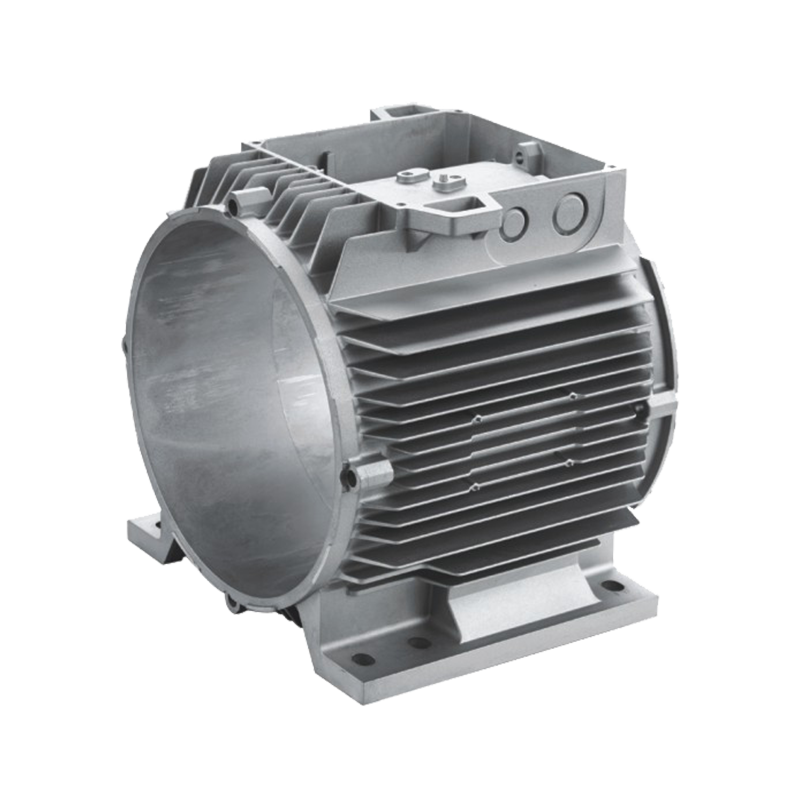
Motor- och statorhus behöver utvändigt korrosionsskydd, stabila lagersäten och en film som inte spricker när laminat pressas in. Pulver fungerar bra eftersom maskering av borrning och passande yta är enkel och härdningstemperaturen passar gjuten A380.
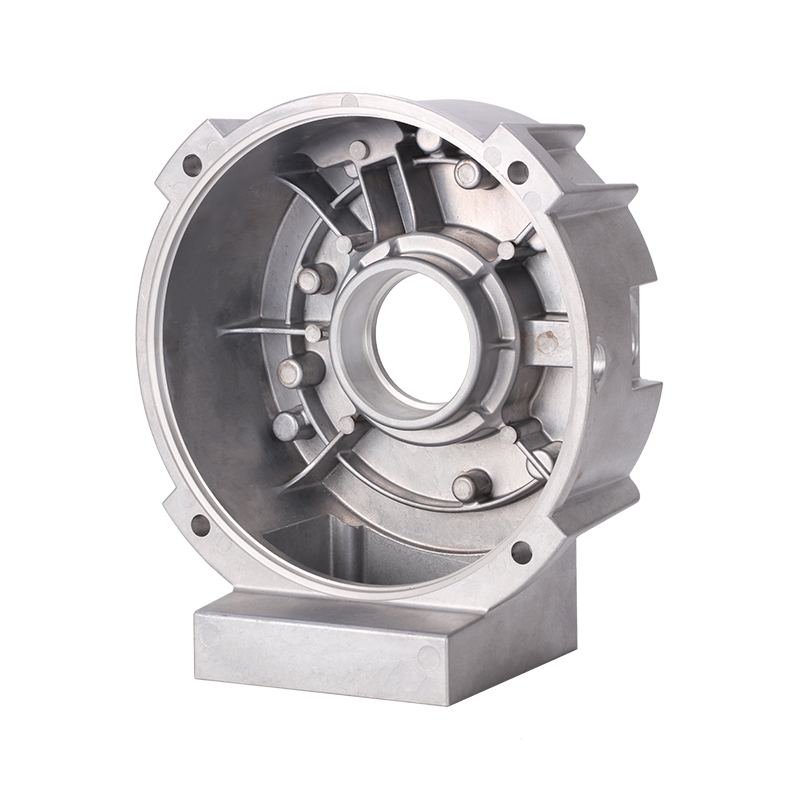 Motorändsköld i formgjuten aluminium med pulverlackering Ändsköld av pressgjuten aluminium för synkronmotorer och NEMA-motorer, stödjer statorhuset med CNC-bearbetning och pulverlackering för korrosionsbeständighet. Visa produkt →
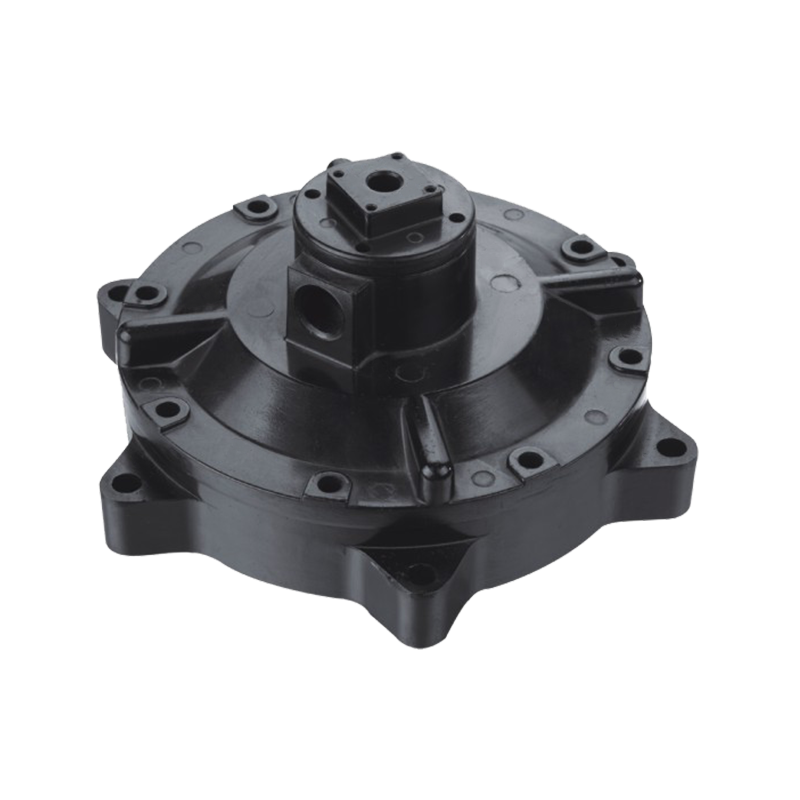
Styrventilkroppar kombinerar bearbetning och beläggning på en del: tätningshål och gängade portar bearbetas efter gjutning, maskeras sedan och pulverlackeras. Fördelen gentemot färg är filmens integritet vid övergången bearbetad till gjutning, vilket är exakt där tunna färgfilmer bryts ner först.
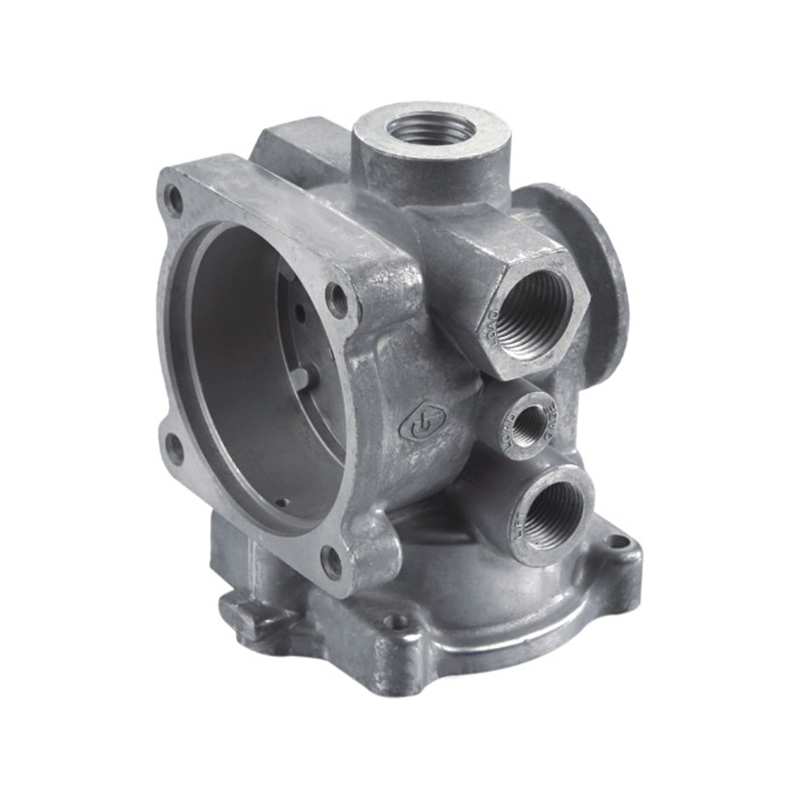 Styrventil i pressgjuten aluminium med bearbetning och pulverlackering Högtrycksstyrventil i pressgjuten aluminium för styrning av flöde, tryck och riktning, med bearbetning och pulverlackering för industriella flödessystem. Visa produkt →
Textila maskinkomponenter har ofta både ett precisionsbearbetningssteg och en pulverlackering, och beläggningen måste överleva olja, ludd och konstant vibration utan att spricka vid bearbetade kanter. Det finns en användbar diskussion om varför ytbehandling bär så mycket av delens livslängd i denna ansökan.
Vaga beläggningsspecifikationer ger argument senare. Dessa objekt tar bort det mesta av tvetydigheten innan den första delen castas:
En anmärkning om inspektionstidpunkten. Mät vidhäftningen efter att delarna har vilat i 24 timmar istället för rakt från linjen. Pulverfilmer fortsätter att bygga upp sina egenskaper när de svalnar och sätter sig, och en testkörning med kryssluckor för tidigt visar sämre än beläggningen faktiskt är.
Nästan alla kan, men inte alla kommer att klara en sträng saltsprayspecifikation utan extra arbete. Delar med kraftig ytporositet behöver ett förvärmningspass, en tjockare konstruktion eller en bearbetningsmån som tar bort den porösa huden.
Vid 163 till 204 °C metalltemperatur är gjutna A380- och ADC12-delar i allmänhet opåverkade i styrka. Tunna väggar, långa smala delar och snäva planhetstoleranser är värda att kontrollera efter att ugnen passerat, eftersom både avspänningsavlastning och fixering flyttar måtten något.
För de flesta gjutna hus är 60 till 90 µm det praktiska fönstret. Tunnare filmer följer gjutningsstrukturen och korroderar vid höga punkter; tjockare filmer spricker vid stötar och stör monteringen.
Porositet och gjuthud. Plåt är homogen och lätt att förbehandla, medan ett gjutgods medför gas under ytan, olika ytkemi och ofta kvarvarande formsmörjmedel. Misslyckandet är nästan alltid under förberedelse snarare än i själva pulvret.
Pulverlackering av en pressgjutning är en tvåpartsprocess. Hjulen äger densitet, yta och geometri; bestrykaren äger profil, förbehandling och härdning. När en finish misslyckas är den användbara frågan inte vems fel det är utan vilken av dessa sex variabler som flyttade.
Om du specificerar belagda aluminiumgjutgods och hellre vill ha stegen för gjutning, bearbetning och efterbehandling citerade tillsammans, med maskering och inspektion definierade i förväg, är det så vi arbetar: pressgjutning, bearbetning och pulverlackering under ett tak, ett IATF 16949 kvalitetssystem, en konversation.
Är du redo att SAMARBETA Med Jieda?
* Ditt e -postmeddelande är säkert med oss, vi skräppost.
Produkt
Kontaktinformation
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo